
Podaci za kontakt
-
 Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Kina
-
 86-135-64796935
Zatražite ponudu
Tipični trošak kalupa za tlačni lijev: Što kupci trebaju očekivati i zašto varira
2026-08-20
Zamislite da nabavljate lijevani dio za novu automobilsku komponentu. Istu CAD datoteku pošaljete trima dobavljačima kalupa, a njihove ponude za alat vraćaju se na 8.500 USD, 22.000 USD i 46.000 USD. Koji je pravi? Istina je da se ni o jednom od njih ne može suditi samo po broju. Tipična cijena kalupa za tlačno lijevanje je raspon, a ne točka: jednostavni alati od legure cinka mogu početi oko 3000 USD, dok složeni kalup od aluminija ili magnezija s više klizača, umetaka i unutarnjim hlađenjem može lako dosegnuti 100 000 USD ili više.
Razlog za ovo širenje je taj što je kalup za tlačno lijevanje proizvodna oprema izrađena po narudžbi, a ne roba. Njegova cijena odražava geometriju dijela, leguru koja se lijeva, očekivani obujam proizvodnje, broj šupljina, životni vijek potreban od alata i razinu kontrole procesa koja je potrebna za održavanje strogih tolerancija. Ovaj članak objašnjava kako su strukturirani troškovi kalupa, što dovodi do povećanja ili pada brojeva i kako kupci mogu realno proračunati i izbjeći skupe pogreške.
Razumijevanje načina na koji se formiraju cijene kalupa prvi je korak prema realnom proračunu. Kalup od 5000 USD i kalup od 90 000 USD mogu se nazvati "alati za tlačno lijevanje", ali oni su različiti u gotovo svakom fizičkom i inženjerskom smislu. Razdvojimo glavne pokretače troškova.
Fizička veličina kalupa je najočitiji faktor. Kućište malog elektroničkog upravljača moglo bi stati u bazu kalupa dimenzija 300 mm x 300 mm, dok bi za potpuno kućište prijenosa ili kućište motora mogla biti potrebna baza kalupa koja mjeri više od 1200 mm u jednom smjeru. Volumen čelika raste s kvadratom otiska i otprilike linearno s debljinom. Veći kalup znači više čelika za kalupe, više sati obrade, veće CNC-ove i, često, veći stroj za tlačno lijevanje za uzorkovanje. Nije neuobičajeno da mali kalup teži ispod 300 kg, a veliki automobilski kalup da teži preko 5 tona.
Za tipičan proizvod kao što je automobilski nosač, otisak kalupa može biti umjeren, ali za strukturne komponente kao što su amortizer ili ladica za bateriju, sama ovojnica dijela može udvostručiti troškove alata u usporedbi sa slično složenim malim dijelom. Kupci često podcjenjuju utjecaj ukupnih dimenzija jer se usredotočuju na broj značajki, a ne na osnovnu veličinu.
Broj šupljina ključna je odluka u svakom projektu kalupa. Kalup s jednom šupljinom proizvodi jedan dio po ciklusu; kalup s dvije šupljine proizvodi dvije, a kalup s osam šupljina može proizvesti osam ako su vodilica i sustav zatvarača pažljivo uravnoteženi. Svaka dodatna šupljina povećava veličinu baze kalupa i volumen čelika, udvostručuje ili utrostručuje složenost strojne obrade i čini dizajn hlađenja i punjenja težim za optimizaciju.
U praktičnom smislu, prelazak s jedne šupljine na dvije obično dodaje 40% do 60% trošku kalupa, a ne 100%, jer su neke komponente kao što su baza kalupa, čahura i ploče za izbacivanje zajedničke. Međutim, prelazak s četiri šupljine na osam manje je učinkovit u postotku i može dodati 70% ili više jer se alat mora redizajnirati s većim otiskom i složenijim sustavom vodilica. Neki dijelovi od cinka velike količine koriste višeklizne alate s 12 ili više šupljina, a ti kalupi mogu biti iznenađujuće skupi zbog zamršenih kliznih mehanizama i zahtjeva za preciznim poravnanjem.
Geometrijska složenost dijela diktira koliko pokretnih elemenata kalup mora sadržavati. Udubljenje, bočna rupa ili vanjski navoj zahtijevaju klizač (koji se naziva i jezgra bočnog djelovanja). Svaki tobogan dodaje umetak od kaljenog čelika, tijelo klizača, klinove za navođenje, zakošene klinove, hidraulično ili mehaničko aktiviranje i dodatne vodove za vodu. Jednostavan kalup bez klizača je najjeftiniji; kalup s četiri velika hidraulička klizača može koštati 15.000 do 40.000 USD samo u kliznim mehanizmima.
Jezgre koje stvaraju unutarnje šupljine također povećavaju troškove. Duboke jezgre moraju se hladiti iznutra kako bi se izbjegla poroznost zbog skupljanja, što zahtijeva bušenje dugih vodenih kanala ili ulaganje u umetke za jezgre proizvedene aditivima. Uklonjivi umeci koji se mogu zamijeniti za različite varijante istog dijela dodaju još jedan sloj troškova, ali mogu uštedjeti novac ako planirate nekoliko sličnih brojeva dijelova.
U našoj prodavaonici kalupa često vidimo sličan dio s različitim uzorcima rupa. Jedan kupac može odabrati obiteljski kalup s izmjenjivim umetcima za tri varijante; početno ulaganje je veće, ali je cijena po varijaciji dijela niža. Drugi kupac može inzistirati na tri namjenska kalupa, što daje veći učinak, ali puno veći ukupni proračun alata. Oba su pristupa valjana, a točan odabir ovisi o godišnjem obujmu i strategiji cijena.
Materijal odabran za jezgru kalupa i šupljinu glavna je stavka. H13 alatni čelik je radni konj za aluminijsko i magnezijsko tlačno lijevanje, ali vrhunske kvalitete kao što su DAC55, SKD61 ili uvezeni H13 s većom čistoćom i boljom izotropijom koštaju više po kilogramu. Trošak čelika često iznosi samo 15% do 25% ukupne cijene kalupa, no ipak snažno utječe na vijek trajanja i pouzdanost alata.
Toplinska obrada dodaje još jedan značajan naboj. Vakuumsko kaljenje, višestruki ciklusi kaljenja i smanjenje naprezanja neophodni su za postizanje potrebne tvrdoće (obično 44 do 52 HRC za H13) i za smanjenje izobličenja. Nakon toplinske obrade obično slijedi završna obrada ili strojna obrada električnim pražnjenjem (EDM), što dodatno povećava troškove. Neki dugotrajni kalupi također zahtijevaju nitriranje ili fizički sloj taloženja parom kao što je TiAlN na jezgri i površinama šupljina, dodajući 2000 do 8000 USD, ovisno o površini.
Odluka da se koristi jeftiniji čelik koji bi mogao izdržati 50.000 hitaca, u odnosu na premium kvalitetu ocijenjenu za 200.000 hitaca, dramatično mijenja početnu cijenu. Za prototip ili predprodukciju, jeftinija opcija može biti opravdana. Za dugoročni automobilski program, veće početno ulaganje često je najekonomičniji izbor kada izračunate ukupnu cijenu po dobrom dijelu.
Vrijeme ciklusa tlačnog lijevanja uvelike se kontrolira hlađenjem. Kalup sa strateški postavljenim vodovima za vodu brže uklanja toplinu, skraćuje vrijeme ciklusa i poboljšava kvalitetu dijelova sprječavajući vruće točke i pukotine uslijed skupljanja. Međutim, dodavanje rashladnih kanala nije lako. Duboko bušenje rupa koristi se za ravne linije, ali zakrivljeni kanali zahtijevaju strojno obrađen umetak koji se zatim zabrtvi s čepovima ili vakuumski lemljenom pločom.
Konformno hlađenje, gdje su umetci 3D ispisani sa složenim unutarnjim putovima koji slijede konturu dijela, sve je popularnije za lijevanje pod pritiskom od aluminijske legure. Ova tehnologija može skratiti vrijeme ciklusa za 15% do 30%, ali umeci su skupi za proizvodnju i često zahtijevaju posebnu provjeru životnog vijeka. Kalup s nekoliko konformno hlađenih umetaka može koštati 10% do 20% više od konvencionalno hlađenog kalupa, ali povrat produktivnosti može platiti tu razliku u roku od nekoliko mjeseci.
Hlađenje također utječe na toplinsko ponašanje kalupa. Loše hlađenje dovodi do rane provjere topline, što skraćuje vijek trajanja kalupa i povećava vrijeme zastoja u održavanju. Ulaganje u dobar dizajn hlađenja jedan je od najučinkovitijih načina za smanjenje ukupnih troškova vlasništva, ali je također i jedno od prvih područja u kojima će neiskusni dobavljač smanjiti cijenu kako bi smanjio ponudu.
Uže tolerancije zahtijevaju opsežniju strojnu obradu, precizniji EDM i pažljivije postavljanje i uočavanje. Tipični tlačno lijevani dio može se odrediti s linearnom tolerancijom od ±0,5 mm, ali mnoge automobilske primjene zahtijevaju ±0,1 mm u kritičnim područjima. Održavanje ±0,1 mm u čeličnom kalupu koji se širi i pomiče tijekom procesa zahtijeva čvršće konstrukcije, detaljniju termičku analizu i dodatne probe. To može lako dodati 10% do 30% na cijenu kalupa.
Površinska obrada je sličan pokretač. Ako je dijelu potrebna posebna tekstura zbog estetike ili zrcalno poliranje za smanjenje trenja u kliznoj komponenti, kalup se mora polirati u skladu s tim, a ponekad i selektivno. Graviranje teksture na odabranim područjima zahtijeva maskiranje i dodaje dva do četiri tjedna vremena plus 2000 do 6000 USD po velikoj površini. Ovi troškovi nisu vidljivi u CAD datoteci ako pogledate samo geometriju, ali oni su dio specifikacije i trebaju biti navedeni u Zahtjevu za ponudu.
Mobilnost procesa također mijenja cijene kalupa. Kalupi za tlačni lijev pod visokim vakuumom zahtijevaju dodatno brtvljenje, vakumske kanale i posebno dizajniran sustav ispuha koji sprječava ulazak zraka u šupljinu. Ovi kalupi su skuplji za izradu i osjetljiviji na održavanje, ali proizvode strukturne dijelove bez poroznosti kao što su kućišta baterija ili komponente upravljanja. Kalup za projekt vakuumskog lijevanja pod pritiskom može biti 15% do 25% veći od konvencionalnog kalupa za sličnu geometriju.
Lijevanje pod pritiskom (ili lijevanje ekstruzijom) koristi sporiju fazu punjenja i primjenjuje visoki tlak tijekom skrućivanja. Kalup mora izdržati veća mehanička opterećenja i obično se izrađuje s robusnijim čeličnim dijelovima i težim stupovima za vođenje. Troškovna premija u usporedbi sa standardnim lijevanjem pod visokim tlakom je primjetna, ali rezultirajući dijelovi nude poboljšanu rastezljivost i nepropusnost na pritisak.
Kao dobavljač koji je izradio kalupe za visokovakuumsko i tlačno lijevanje za automobilsku primjenu, možemo potvrditi da se odabir procesa mora napraviti rano, prije nego što počne projektiranje kalupa. Promjena s konvencionalne matrice na onu s vakuumom nakon izrade kalupa gotovo je jednako skupa kao izgradnja novog kalupa.
Iako je svaki projekt jedinstven, obrasci određivanja cijena u industriji mogu vam dati pouzdan osjećaj tržišta. Sljedeći rasponi temelje se na povijesnim kotacijama koje vidimo na tržištu i našem vlastitom proizvodnom iskustvu i trebali bi se koristiti samo za proračun, a ne kao fiksne kotacije.
| Vrsta kalupa | Razina složenosti | Tipični raspon cijene (USD) | Tipični broj šupljina |
|---|---|---|---|
| Kalup s vrućom komorom od legure cinka | Jednostavan, mali dio | 3.000 – 12.000 USD | 1 do 4 |
| Kalup s vrućom komorom od legure cinka | Multi-slider, visoka složenost | 12.000 – 40.000 USD | 6 do 16 |
| Kalup od aluminijske legure | Jednostavno, malo kućište | 5.000 – 25.000 USD | 1 |
| Kalup od aluminijske legure | Srednja složenost, umjerena veličina | 25.000 – 60.000 USD | 1 do 2 |
| Kalup od aluminijske legure | Velik, složen, s toboganima i vakuumom | 60.000 – 120.000 USD | 1 |
| Kalup od legure magnezija | Jednostavno do srednje (dijelovi upravljača, nosači) | 30.000 – 80.000 USD | 1 |
| Kalup od legure magnezija | Strukturni, visokovakuumski | 80.000 – 150.000 USD | 1 |
Ovi rasponi pretpostavljaju da će kalup biti izrađen od standardnog H13 ili ekvivalentnog čelika i da će se koristiti za nominalni proizvodni vijek od 80 000 do 120 000 udaraca za aluminij i nešto niži za magnezij. Ako očekujete 250.000 hitaca ili više, dodajte premiju za kvalitetniji čelik, izdašnije hlađenje i površinsku obradu. Ako trebate samo 20 000 prototipova, možda ćete moći nabaviti kalup od mekšeg čelika na nižoj granici raspona.
Za pretproizvodne serije male količine, jednostavniji kalup napravljen s neotvrdnutim ili kratkotrajnim umetcima ponekad se nudi uz 30% popusta. Kompromis je u tome što ćete možda morati obnoviti ili popraviti alat nakon nekoliko tisuća hitaca. U nekim slučajevima to je pravi poziv. U drugima to rezultira škartom i kašnjenjima koja brišu uštede.
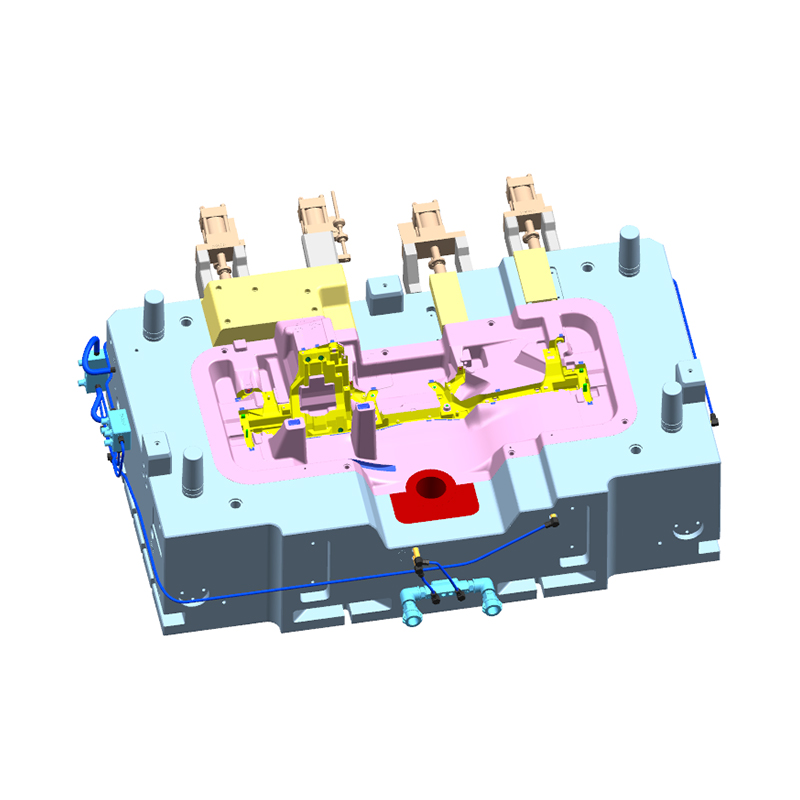
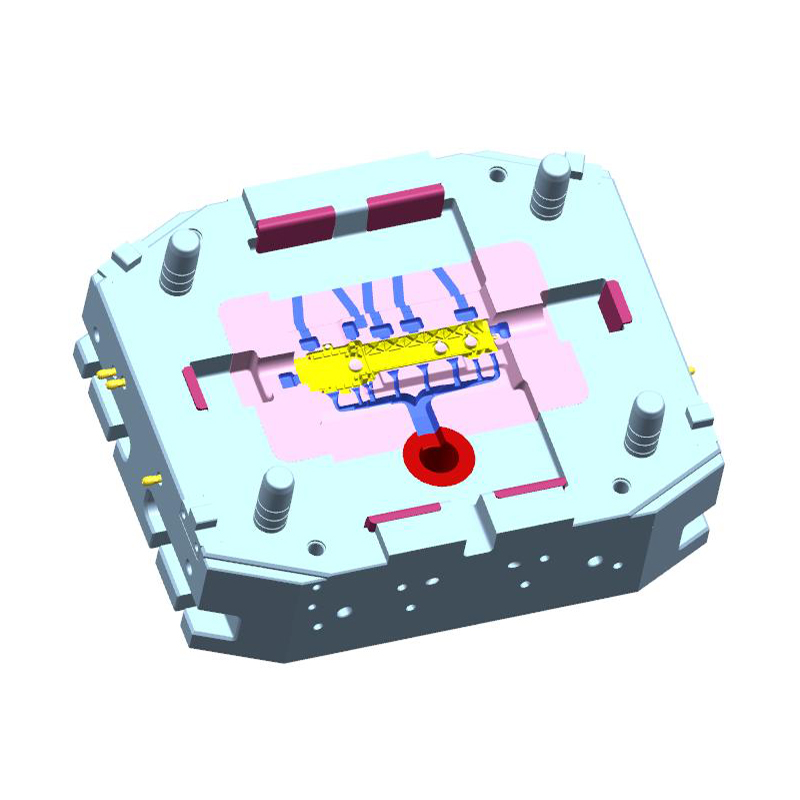
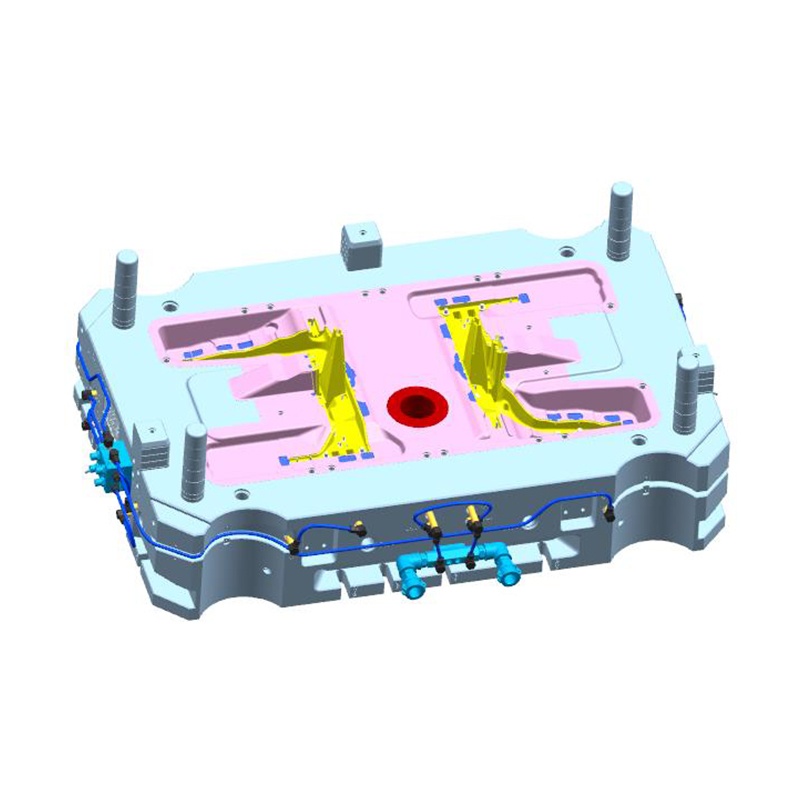
Kao referencu, razmotrite našu vlastitu liniju proizvoda za alate od legure cinka. Tipično 150t kalup za tlačno lijevanje u vrućoj komori za dijelove od cinka s umjerenim brojem šupljina spada u raspon od 12.000 do 30.000 USD, ovisno o geometriji dijela i potrebnim klizačima. Takva vrsta alata obično se koristi za vodovodne instalacije, kućišta brava i električne komponente. Za usporedbu, brzi višeklizni cink kalup s 10 ili više šupljina mnogo je napredniji dio opreme i ima odgovarajuću cijenu.
 Prilagođena 150T Tvornica kalupa za tlačno lijevanje s vrućom komorom, proizvođači - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. je kineski proizvođač kalupa za tlačni lijev 150T i prilagođena tvornica, detalji: 150T vruća komora Di... Pogledajte proizvod →
Kada vam dobavljač pošalje ponudu od šest znamenki za kalup za tlačni lijev, broj je zbroj nekoliko različitih radnih paketa. Poznavanje onoga što uključuju pomaže vam u usporedbi ponuda i prepoznavanju skrivenih troškova. Ovdje je uobičajena raščlamba.
Prije nego što se bilo koji metal izreže, tim za dizajn kalupa analizira dio, simulira ispunu i nacrta kompletan dizajn alata. To uključuje položaj vrata, dimenzioniranje klizača, preljevne bunare, postavljanje kanala za hlađenje, raspored sustava za izbacivanje i odabir komercijalno dostupnih komponenti kao što su klinovi za izbacivanje i čahure za izbacivanje. Naknada za inženjering obično predstavlja 5% do 10% ukupnih troškova kalupa, ali složeniji dio ili dizajn vođen simulacijom mogu je povećati. Ako dobavljač ponudi DFM (dizajn za proizvodnost) izvješće i da prijedloge za izmjene, taj je rad uključen u ovu fazu.
Dobar dizajner očekuje najmanje dva ili tri pregleda dizajna s kupcem. Svaka promjena geometrije dijela nakon početka dizajna kalupa može dodati sate rada na redizajniranju, zbog čega je konačno zaključavanje podataka o dijelu tako kritična prekretnica.
Svaki kalup uključuje bazu, ploče, klinove za navođenje, čahure, ploče za izbacivanje i mnoštvo standardnih dijelova. Oni se obično nabavljaju od specijaliziranih dobavljača baza za kalupe. Za tipični aluminijski kalup za tlačno lijevanje srednje veličine, baza s potpornim strukturama može koštati samo 2000 do 10 000 USD, a taj se trošak pojavljuje kao zasebna stavka u nekim citatima. Veće baze s teškim potpornim stupovima i velikim steznim područjem koštaju više.
Stvarni čelik za jezgru i šupljinu poseban je trošak materijala. U citatu ćete vidjeti težinu i klasu čelika. Imajte na umu da je strojno obrađeni čelik mali dio konačne težine jer je veliki blok odrezan kako bi ostao oblik dijela. To uklanjanje strugotine odražava se u satima obrade, a ne samo u težini čelika.
CNC glodanje, tokarenje, bušenje i izvlačenje žice čine najveći trošak rada i stroja. Složeni 3D oblik šupljine zahtijeva mnogo sati 3-osnog i 5-osnog CNC rada. Oštri unutarnji kutovi obrađeni su EDM-om, koji je namjerno sporiji i precizniji. Troškovi alata ovise o površini, dubini rezanja i potrebnoj završnoj obradi. Kao grubo pravilo, strojna obrada i EDM mogu činiti 40% do 60% ukupne cijene kalupa.
Ovdje se pojavljuju ekonomije razmjera unutar kaluparske radnje. Dobavljač s modernim brzim obradnim centrima i automatiziranom izradom elektroda može proizvesti precizniji kalup u kraćem vremenu. Ali satnica mlina s 5 osi je visoka, tako da ponuda s manje sati po višoj stopi može biti bolja od ponude s mnogo sati po nižoj stopi. Pomno proučite navedeni plan procesa ako želite razumjeti razlike.
Nakon strojne obrade kalup se sastavlja. Polovice jezgre i šupljine su usklađene, slajdovi su postavljeni, a sustav za izbacivanje je podešen. Utvrđivanje uključuje nanošenje smjese za označavanje na kontaktne površine i podešavanje pristajanja kako bi se osigurao jednoličan kontakt. To može trajati danima za složenu matricu i jedna je od faza izrade kalupa koja najviše ovisi o vještini. Rad na stolu također uključuje poliranje, zaobljavanje rubova i ugradnju vodovodnih armatura.
Većina ponuda kalupa uključuje prvu probu stroja za tlačni lijev. Dobavljač može koristiti vlastiti stroj ili sklopiti ugovor s obližnjom ljevaonicom. Obično su uključeni troškovi aluminijske ili cinkove legure korištene u probi, energija, vrijeme operatera i satnica stroja za tlačni lijev. Ako je potrebno više krugova uzorkovanja, mogu se pojaviti dodatni troškovi. Dobro dizajnirani kalup s pouzdanim dobavljačem može zahtijevati samo dva ili tri kruga; problematičan dizajn može trebati šest ili više. Provjerite navodi li ponuda koliko je probnih vožnji uključeno.
Tijekom faze uzorkovanja dobavljač mjeri dio, provjerava skupljanje, poroznost i odstupanja u dimenzijama. Svaka korektivna iteracija zahtijeva prilagođavanje kalupa, ponekad strojnom obradom šupljine ili dodavanjem umetaka, a to mora biti uračunato u raspored projekta.
Toplinska obrada ponekad je navedena odvojeno od strojne obrade, posebno ako dobavljač kupi žareni čelik i očvrsne ga nakon početne grube obrade. Površinski tretmani poput nitriranja, PVD premaza ili premaza pogodnog za odvajanje su dodatni. Ovi tretmani mogu produljiti vijek trajanja kalupa i poboljšati otpuštanje, ali nisu uvijek uključeni u osnovnu ponudu. Zatražite stavku retka kako biste izbjegli iznenađenje na kraju.
Profesionalni dobavljači kalupa pružaju dokumentaciju koja uključuje certifikate o materijalima, izvješća o toplinskoj obradi, podatke o inspekciji CMM-a i priručnik za održavanje. Za automobilske programe ova je dokumentacija obavezna prema zahtjevima PPAP-a. Trošak pripreme ovih dokumenata, upravljanja rasporedom projekta i održavanja poziva za pregled obično je mali postotak ukupnog iznosa, ali u detaljnoj ponudi treba ga identificirati. Dobavljač koji nudi transparentno upravljanje projektom s fotografijama i izvješćima o napretku vrijedan je nekoliko tisuća dolara koje može dodati.
Na mnoge troškove koje smo opisali uvelike utječu odluke donesene u fazi projektiranja dijelova. Čak i prije nego što pošaljete RFQ, možete oblikovati trošak kalupa optimiziranjem geometrije dijela. Ovdje su najčešći parametri dizajna i njihov utjecaj.
Nacrt je konus koji se dodaje okomitim stranama tako da se odljevak može izbaciti bez lijepljenja. Kut gaza od 1° tipičan je za aluminij, iako je 2° sigurnije za dublja rebra i jezgre. Ako je propuh premali, kalup treba dodatno polirati i dio može imati tragove povlačenja. Još važnije, rebra bez otpora zahtijevaju dodatne bočne radnje ili dodatnu strojnu obradu, što oboje povećava troškove. Rani pregled nacrta najjeftiniji je način da uštedite novac.
Nagle promjene u debljini stijenke uzrokuju šupljine skupljanja i poroznost. Dizajn kalupa može kompenzirati dodavanjem umetaka i hladila, ali to povećava troškove. Dio s ujednačenom debljinom stijenke od 3 mm puno je lakše napuniti i ohladiti nego dio koji skače s 2 mm na 5 mm u blizini izbočine. Održavanje zidova jednolikim smanjuje potrebu za unutarnjim hlađenjem i smanjuje rizik od vrućih točaka.
Svaki undercut zahtijeva klizanje. Možete smanjiti broj klizanja promjenom smjera linije razdvajanja ili prihvaćanjem značajke koja zahtijeva sekundarnu operaciju strojne obrade. Na primjer, vanjski navoj za izbočinu senzora može se izbušiti nakon lijevanja umjesto da se lije na mjestu, izbjegavajući rotirajuću jezgru. Dodatni trošak strojne obrade često je niži od troška složenog klizača u kalupu.
Kada je potkopavanje neizbježno, vrijedi se zapitati može li se formirati s labavom jezgrom koja se ručno uklanja nakon svakog udarca. Ovo je jeftina alternativa za dijelove male količine, ali usporava vrijeme ciklusa i možda nije prihvatljivo za proizvodnju velikih količina. Za automobilske dijelove velike količine, hidraulički klizač je jedina pouzdana opcija.
Što je veća tolerancija, to je kalup skuplji. Možete uštedjeti na trošku određivanjem kritičnih dimenzija koje uistinu trebaju ±0,1 mm i dopuštanjem standardnih tolerancija za lijevanje pod pritiskom na drugim mjestima. Graditelj kalupa tada može koncentrirati pozornost na strojnu obradu tamo gdje je to važno. Previše kupaca primjenjuje stroge tolerancije za svaku značajku bez opravdanja, a trošak kalupa raste sa svakom oznakom dimenzije.
Ako dio ima dekorativnu površinu klase A, kalup se mora ispolirati do zrcalnog izgleda i zatim teksturirati ako je potrebno. Poliranje i jetkanje mogu potrajati danima stručnog rada. S druge strane, mat završni sloj ili strojno obrađena površina zahtijevaju manje ručnog poliranja. Odabir teksturiranog područja samo na maloj ploči umjesto cijelog dijela još je jedan način kontrole troškova.
Lijevanje u umecima s navojem ili korištenje uklonjivih klinova za umetanje dodaje složenost rukovanja ciklusu tlačnog lijevanja. Kalup mora biti dizajniran za punjenje i zadržavanje umetka tijekom ubrizgavanja, a sustav automatizacije ga mora točno postaviti. To može povećati trošak kalupa za 5.000 do 20.000 USD, ovisno o broju umetaka po ciklusu. Često je ekonomičnije koristiti jednostavnu rupu izlivenu u dijelu i koristiti zasebno narezivanje navoja, osim ako je umetak potreban za čvrstoću sklopa ili brtvljenje.
Prema našem iskustvu, poticanje kupaca da pregledaju dizajn svog dijela prema ovim kriterijima često smanjuje ukupne troškove kalupa za 10% do 25% bez promjene funkcije komponente. Povratne informacije o DFM prodavaonici kalupa nisu pokušaj napuhavanja proračuna; to je izravan put do ekonomičnijeg alata.
Nabavna cijena kalupa za tlačni lijev samo je početna točka. Tijekom njegova životnog vijeka potrošit ćete novac na održavanje, popravke, premaze i zamjenske dijelove. Razumijevanje očekivanog životnog vijeka vašeg kalupa ključno je za izračun stvarne cijene po dijelu.
Standardni H13 aluminijski kalup za tlačno lijevanje obično se očekuje da proizvede 80 000 do 120 000 dobrih udaraca prije nego što primarne habajuće površine trebaju zamijeniti. Ovaj broj nije jamstvo; ovisi o temperaturi legure, brzini ubrizgavanja, toplinskom ciklusu i tome koliko dobro radi sustav hlađenja. Kalup izrađen od vrhunskog čelika i dobrog hlađenja može postići 150 000–200 000 hitaca, dok alat niže kvalitete može pokazati toplinsku provjeru nakon 30 000 hitaca.
Magnezijeve legure lijevaju se na temperaturama nešto nižim od aluminija, što često omogućuje malo dulji vijek trajanja kalupa ako se proces dobro vodi. Legure cinka su najlakše na kalupu, a kalupi za cink s vrućim komorama često prelaze 500.000 hitaca jer je radna temperatura mnogo niža. To je jedan od razloga zašto se alati od cinka često izrađuju s ojačanim umetcima koji se tretiraju manje agresivno od alata od aluminija.
Glavni način kvara kalupa za tlačno lijevanje je toplinska provjera, kada stotine toplinskih ciklusa uzrokuju mrežu malih pukotina na površini kalupa. Pukotine stvaraju površinske nedostatke u lijevanom dijelu i na kraju uzrokuju lemljenje ili lijepljenje. Redovito održavanje, uključujući poliranje pukotina i tretiranje površine, može produžiti vijek trajanja kalupa. Međutim, svaki ciklus popravka ima svoju cijenu, a kalup se mora isključiti tijekom popravka.
Postavljanje proračuna za održavanje od 5% do 10% početne cijene kalupa godišnje je razumno pravilo za aluminijske i magnezijske kalupe. Za cink, broj je manji. Ovaj proračun pokriva nove igle za izbacivanje (koje se troše), zamjenske slajdove i ponovno poliranje nakon velike količine. Ako sklopite ugovor s proizvođačem kalupa za popravke, također morate planirati logistiku povrata kalupa i vrijeme tijekom kojeg ne možete proizvoditi dijelove.
Neki dobavljači nude ugovore o održavanju kalupa. Kalup se vraća na pregled nakon svakih X tisuća snimaka, a dobavljač uz fiksnu naknadu obavlja propisane servisne korake. To štiti vaše ulaganje i može spriječiti duga zaustavljanja proizvodnje. Ovi ugovori nisu uobičajeni na svakom tržištu, ali vrijedi ih tražiti ako očekujete visoku godišnju količinu.
Cijena kalupa po dijelu ovisi o ukupnom broju dijelova koje planirate proizvesti. Ovo je najvažniji izračun u projektu tlačnog lijevanja. Evo jednostavnog primjera.
Pretpostavimo da opcija A kalupa košta 20 000 USD i proizvodi dio u ciklusu od 30 sekundi. Opcija kalupa B košta 40.000 dolara, ali proizvodi isti dio u ciklusu od 22 sekunde jer ima bolje hlađenje i drugačiji raspored otvora. Skraćenje vremena ciklusa štedi 8 sekundi po komadu. Preko 100.000 snimaka, to je 800.000 sekundi, oko 222 sata strojnog vremena. Uz stopu strojnog sata od 80 USD, ušteda iznosi 17.760 USD. U ovom slučaju, skuplji kalup plaća većinu od dodatnih 20.000 USD unutar iste količine proizvodnje. Ako je volumen 500.000 snimaka, dodatna investicija je trivijalna u usporedbi s uštedom.
Vrijedi i suprotno. Jeftiniji kalup s kraćim očekivanim vijekom trajanja može biti pravo rješenje kada trebate samo 15 000 dijelova za nišni proizvod. Amortiziran preko 15.000 dijelova, dugotrajni kalup od 45.000 USD može dodati 3 USD po dijelu, dok kratkotrajni kalup od 20.000 USD dodaje samo 1,33 USD po dijelu. Tada možete prihvatiti višu cijenu rezervnih dijelova. Ključni čimbenik odluke je godišnji volumen i povjerenje u vašu prognozu.
Provedite jednostavnu analizu isplativosti prije nego što finalizirate specifikaciju kalupa. Izračunajte ukupnu investiciju plus trošak po dijelu za tri različita volumena: vaš konzervativni očekivani volumen, vaša osnovna prognoza i veliki volumen. Ako je scenarij velike količine vjerojatan, uložite u kalup s duljim vijekom trajanja. Ako je vjerojatan konzervativni slučaj, smanjite početno ulaganje i očekujte popravak ili ponovnu izradu alata.
Isti princip vrijedi i za brojanje šupljina. Kalup s jednom šupljinom može stajati 30 000 USD, dok bi kalup s dvije šupljine mogao stajati 48 000 USD. Alat s dvije šupljine ima 60% veću investiciju, ali otprilike udvostručuje učinak po satu. Pri velikoj glasnoći, ušteda vremena ciklusa lako opravdava dodatnih 18 000 USD. Kod malog volumena, kalup s jednom šupljinom je racionalniji jer je strojno vrijeme manje usko grlo.
Za primjer iz stvarnog svijeta iz našeg portfelja proizvoda, dio poput lijevana cijev upravljača od legure magnezija je tipična konstrukcijska automobilska primjena koja zahtijeva dosljednu dimenzionalnu stabilnost tijekom dugih proizvodnih serija. U tom slučaju, veće početno ulaganje u kalup u vrhunski čelik i rafinirano hlađenje je gotovo uvijek ispravna odluka jer alat mora držati stroge tolerancije nekoliko godina bez opetovanih popravaka zavara.
 Tvornica lijevanih upravljačkih cijevi po narudžbi od legure magnezija, proizvođači - Ningbo NK Ningbo NKT Tooling Co., Ltd. je kineski proizvođač lijevanih upravljačkih cijevi od legure magnezija i prilagođena tvornica, detalji: Die... Pogledajte proizvod →
Zahtjev za ponudu kalupa nije tako jednostavan kao slanje CAD datoteke i čekanje broja. Za pouzdanu ponudu potrebna je potpuna specifikacija, a što više vremena potrošite na pripremu te specifikacije, to će vaše usporedbe biti točnije.
Nedostatak informacija je najčešći razlog za netočne citate. Ako dobavljač ne zna godišnju količinu, može pretpostaviti veću količinu i dizajnirati skuplji alat koji vam nije potreban ili može pretpostaviti malu količinu i ponuditi lomljiv alat. Ako propustite spomenuti operaciju sekundarne strojne obrade koja uklanja materijal u blizini kritične rupe s jezgrom, kalup možda neće izliti rupu u ispravnom položaju ili može imati nepotrebnu prazninu skupljanja.
Ova će pitanja odvojiti profesionalnog dobavljača od posrednika. Broker često prosljeđuje zahtjev tvornici i može dati samo nejasan odgovor na tehnička pitanja. Pravi proizvođač kalupa može odgovoriti izravno, dati plan procesa i pokazati primjer sličnog kalupa.
Budite oprezni ako je postojeća ponuda daleko niža od bilo koje druge ponude za istu specifikaciju kalupa. Razlika bi mogla biti posljedica upotrebe neočvrslog čelika za jezgru i šupljinu, minimalnih kanala za hlađenje, bez EDM-a za kutne detalje ili neprovjerenog dizajna vrata. Zamolite dobavljača da obrazloži nižu cijenu detaljnom analizom. Slično tome, ako se ponuda jedva promijeni kada tražite veći očekivani životni vijek kalupa, dobavljač možda nije prilagodio dizajn da postigne taj životni vijek. Realna ponuda će odražavati povećanu kvalitetu čelika i ulaganja u hlađenje sa značajnim povećanjem cijene.
Također je važno provjeriti stvarni proizvodni kapacitet dobavljača. Ako nabavljate od inozemnog dobavljača, zatražite najnovije fotografije obradnog poda i videopoziv kako biste vidjeli izradu kalupa. Profil stranice naše tvrtke, na primjer, prikazuje modernu tvornicu sa 6.000 četvornih metara proizvodnog prostora i preko 80 zaposlenih, što je u skladu s ozbiljnim proizvođačem kalupa. Ali također biste trebali potvrditi specifične strojeve dostupne za vaš projekt. Ne može svaka tvornica s CNC strojem izraditi veliku složenu matricu.
Odabir najniže cijene kalupa može biti primamljiv, ali kalup je proizvod koji oblikuje svaki dio koji ćete prodavati sljedećih nekoliko godina. Razlike u troškovima između dobavljača nisu samo marže; oni odražavaju inženjersku dubinu, sposobnost proizvodnje, sustave kvalitete i spremnost da se podupre kalup nakon isporuke.
Iskusan proizvođač kalupa poput Ningbo NKT Tooling Co., Ltd. donosi više od strojne vještine. Donosimo povijest koja počinje s namjenskim studijom za dizajn kalupa za tlačno lijevanje 2009. godine, nakon čega su uslijedile godine izrade alata od cinka i aluminija, zatim širenje na automobilske dijelove od legure magnezija i kalupe s visokim vakuumom u 2016. Taj vremenski slijed znači da smo prošli kroz izazove strukturnih komponenti tankih stijenki i dijelova za upravljanje s uskom tolerancijom. Znamo zašto kalup ne uspije i kako dizajnirati protiv tog kvara.
Ovo iskustvo izravno se pretvara u trošak kalupa u fazi projektiranja. U mogućnosti smo predložiti mjesto vrata koje smanjuje linije zavara, ili raspored kanala za hlađenje koji skraćuje vrijeme ciklusa za 15%, ili klizni dizajn koji je robusniji i lakši za održavanje. Ti prijedlozi nisu besplatni, ali smanjuju trošak po dijelu i rizik od zastoja.
Sustavi kvalitete također su važni. Posjedujemo certifikat ISO9001, koji je prvi put postignut 2011. Formalni sustav kvalitete stvara disciplinirani proces za pregled dizajna, inspekciju materijala, mjerenje u procesu i konačnu validaciju. Za automobilske kupce ključna je dosljedna dokumentacija. Dobavljač bez dokumentiranog sustava kvalitete još uvijek može proizvesti dobar kalup, ali proces nije ponovljiv, a rizik od skrivenog nedostatka je veći.
Kada ocjenjujete dobavljača, uzmite u obzir cijeli tok vrijednosti. Hoćete li dobiti iscrpno izvješće DFM-a? Hoće li dobavljač koristiti simulaciju protoka za ispitivanje punjenja i skrućivanja? Hoće li proizvoditi kalup s visokim vakuumom s istom pažnjom na brtvljenje kao i na geometriju? Ove mogućnosti su sve više standardne za automobilsko aluminijsko lijevanje. Na primjer, a nosač od aluminijske legure tlačno lijevani je konstrukcijski dio koji zahtijeva visoku čvrstoću i nisku poroznost. Dobavljač koji je izradio stotine sličnih nosača znat će idealan omjer klizača i korake predostrožnosti za kontrolu skupljanja.
 Tvornica lijevanih nosača od aluminijske legure po narudžbi, proizvođači - Ningbo NKT Tooli Ningbo NKT Tooling Co., Ltd. je kineski proizvođač i tvornica lijevanih nosača od aluminijske legure, detalji: ADC12 aluminijska legura ... Pogledajte proizvod →
U našem proizvodnom pogonu obavljamo cijeli niz radova: konvencionalne kalupe za lijevanje pod visokim vakuumom i kalupe za istiskivanje, kao i alate za cink s vrućim komorama i strojeve s više klizača. Također održavamo pogled prema širem procesu proizvodnje. Kalup za kućište motora, na primjer, mora biti u interakciji s automatskim umetanjem rashladnih umetaka i naknadnom strojnom obradom. Ako proizvođač kalupa razumije te nizvodne korake, može izbjeći stvaranje značajki koje kompliciraju sastavljanje.
Kada uspoređujete dobavljače kalupa, tražite studije slučaja dijelova slične veličine i složenosti. Ne sudite o portfelju samo po lijepim oblikovanim dijelovima. Pitajte o početnim pokušajima, izazovima i kako su riješili neočekivanu poroznost ili probleme s dimenzijama. Odgovori će vam reći više o dobavljaču nego broj u ponudi.
Na kraju, zapamtite da je kalup kapitalna investicija. Dobro izgrađen kalup može se popraviti, modificirati i ponovno koristiti nekoliko godina ili čak desetljeća u slučaju alata od cinka. Loše napravljen kalup može opteretiti vaš proizvodni raspored i oštetiti vaš odnos s kupcima. Pravi trošak kalupa za tlačni lijev uključuje smetnje, kašnjenja i otpad koji mogu uslijediti nakon prerane odluke o uštedi troškova.
Ukratko, ne postoji jedinstveni odgovor na pitanje: "Koja je tipična cijena kalupa za tlačni lijev?" Jedini iskreni odgovor je da to ovisi o dijelu, leguri, obujmu proizvodnje i specifikaciji. Jednostavan kalup s vrućom komorom od cinka može se proizvesti za manje od 10.000 USD, dok velika aluminijska matrica s više klizača s vakuumskom pomoći može premašiti 100.000 USD. Proračun, međutim, ne bi trebao biti određen prije dovršetka odgovarajućeg tehničkog pregleda dijela.
Započnite s jasnim razumijevanjem vašeg godišnjeg volumena i životnog vijeka kalupa. Zatim angažirajte dobavljača koji će osporiti vaše pretpostavke detaljnim DFM-om i analizom troškova. Ako nabavljate dio za automobilsku primjenu, potražite partnera koji ima dokazano iskustvo s konvencionalnim i naprednim procesima i koji može objasniti kompromise između početnih troškova i dugoročne produktivnosti. Nešto veće ulaganje u kalup često je opravdano ako omogućuje kraće vrijeme ciklusa, manju poroznost i manje nedostataka. A ako niste sigurni, zamolite dobavljača da vas provede kroz sličan slučaj kao što je primjena tlačnog lijevanja aluminijskih legura u automobilskim dijelovima , što ilustrira kako odabiri dizajna i procesa u konačnici kontroliraju cijenu koju plaćate.
Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Kina
86-135-64796935
Autorska prava © Ningbo NKT Tooling Co., Ltd. Sva prava pridržana.

