
Podaci za kontakt
-
 Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Kina
-
 86-135-64796935
Zatražite ponudu
Tipični trošak kalupa za tlačno lijevanje: Rasponi cijena, pokretači troškova i kako se izračunavaju ponude
2026-08-13
Mali alat za lijevanje pod pritiskom od legure cinka za jednostavan dio može koštati otprilike 3000 do 8000 USD. Aluminijski kalup srednje veličine s dvije šupljine i osnovnim vodenim hlađenjem obično stoji između 15.000 i 50.000 USD. Veliki strukturni kalup za automobile ili nova energetska vozila, tipa koji se koristi za kućište motora, kućište mjenjača ili ladicu za baterije, može brzo prijeći 100.000 američkih dolara, a verzije s velikim kliznim sustavima i konformnim hlađenjem kotirane su iznad 300.000 američkih dolara. Najkorisniji odgovor na pitanje stoga nije jedan broj nego bend. Planirajte 3.000 USD za najnižu razinu, 20.000 do 60.000 USD za većinu proizvodnih aluminijskih alata i znatno više za složene automobilske matrice. Ovaj članak objašnjava što pomiče ponudu s dna tog pojasa na vrh, zašto postoji raspon i kako dobavljači zapravo izračunavaju broj koji dobijete.
Kalup za tlačno lijevanje nije kataloški proizvod. To je prilagođeni precizan alat koji počinje skupom crteža dijelova kupaca, strojno se izrađuje od blokova kovanog čelika i podešava kroz probne snimke dok ne proizvede dijelove unutar specifikacije. Budući da se geometrija, legura, obujam proizvodnje, zahtjevi za završnu obradu površine i očekivanja kvalitete mijenjaju sa svakim projektom, cijena kalupa se mijenja s njima. Dobavljači ne izvlače cijenu s liste; citiraju ga iz strukturne analize dijela i proizvodnog programa koji stoji iza njega.
Geometrija dijela određuje vanjske dimenzije kalupa, broj klizača i jezgri, dubinu i oblik šupljine, položaj vrata i složenost rashladnih kanala. Ravni dio u obliku kutije s otvorenim stranama jedna je od najjeftinijih stvari za alat. Zatvoreno kućište s unutarnjim rebrima, izbočinama, rupama okomitim na liniju razdvajanja i udubljenjima koja zahtijevaju pokretne klizače košta višestruko više. Volumen čelika, vrijeme strojne obrade i rizik od grešaka u lijevanju povećavaju se s poteškoćama u geometriji, a dobavljači to ugrađuju u ponudu.
Pomaže odvojiti sam kalup od dijelova koje proizvodi. Kalup je kapitalni trošak, koji se plaća jednom, a zatim amortizira tijekom životnog vijeka proizvodnje. Jedinična cijena lijevanog dijela odražava vrijeme ciklusa, materijal, rad i režijske troškove, ali ne i punu cijenu alata. Kupci koji uspoređuju ponude kalupa bez usporedbe cijene dijela, planiranog volumena i vijeka trajanja alata izvući će pogrešne zaključke. Jeftini kalup koji zahtijeva česte popravke ili proizvodi nedosljedne dijelove može dramatično povećati ukupne troškove. Stvarna vrijednost kalupa mjeri se u shotovima, a ne u početnoj fakturi.
Da biste razumjeli zašto se ponude razlikuju, pomaže znati što dobavljač mora platiti. Ponuda kalupa sastoji se od pet glavnih blokova: inženjering, čelik, strojna obrada, standardne komponente i uzorkovanje. Svaki blok ima svoju strukturu troškova i profil rizika.
Inženjerska faza uključuje dizajn vrata i klizača, proračun hlađenja, analizu propuha, kompenzaciju skupljanja i simulaciju toka kalupa za zahtjevne dijelove. Na složenom automobilskom odljevku, dizajner također definira metodu pokretanja klizača, redoslijed izbacivanja i toplinsku ravnotežu kalupa. Dizajn traje satima i ti se sati naplaćuju. Na jednostavnim kalupima inženjering može činiti 5 do 10 posto ponude; na složenim automobilskim dijelovima tankih stijenki s uskim tolerancijama udio može doseći 15 posto ili više. Inženjering također nosi skriveni rizik: kalup koji je loše dizajniran može zahtijevati preradu nakon prve probe, zbog čega iskusni dobavljači ulažu u simulaciju, a ne u nagađanja.
Kalupni čelik is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
Šupljina se oblikuje CNC glodanjem, zatim dovršava EDM ili rezanjem žice za oštre kutove i duboke detalje. Potrebno vrijeme ovisi o površini koju treba rezati, tvrdoći čelika i toleranciji koju treba držati. Čelici visoke tvrdoće režu sporije i troše više alata. Poliranje, ako je na odljevku potrebna završna obrada površine visokog sjaja, dodaje ručni rad. Strojna obrada je obično najskuplji blok u ponudi, ponekad 30 do 40 posto od ukupnog broja.
Klizači, jezgre, klinovi za izbacivanje, stupovi vodilice, priključci za vodu i rastavna ravnina moraju biti postavljeni i poravnati. Matrica se mora zatvoriti na stroju za brizganje s ispravnim pritiskom za zaključavanje, a polovice se moraju ravnomjerno spojiti kako ne bi došlo do bljeska. Montaža je zanatska radnja. Zahtijeva vješte alatničare i teško ju je sažeti u raspored.
Većina dobavljača uključuje dvije ili tri probne runde u ponudu. Kalup se postavlja na pravi stroj za tlačni lijev, rade se probne snimke, mjere dijelovi i vrše korekcije. Materijal se troši, strojno vrijeme se iznajmljuje, a inženjeri analiziraju rezultate. Ako ispitivanje otkrije problem s dimenzijama ili problem s uzorkom punjenja, kalup se vraća u radionicu na modifikaciju. Neki dobavljači navode probe kao izbornu liniju; drugi ih uključuju u zbroj. Uvijek potvrdite ono što je unutar broja.
Inženjering, čelik, strojna obrada i uzorkovanje objašnjavaju što ulazi u ponudu, ali četiri specifične odluke o dizajnu i proizvodnji dominiraju konačnom cijenom. Prema redoslijedu utjecaja, to su složenost dijelova, broj šupljina, veličina kalupa i dizajn rashladnog sustava.
Složenost je klasični multiplikator cijene. Razmotrite što se događa kada dio ima udubljenje, što je bilo koja značajka koja sprječava izravno izbacivanje iz kalupa. Udubljenje prisiljava dizajnera da doda klizač ili sklopivu jezgru koja se pomiče pomoću hidrauličkog ili mehaničkog pokretanja. Jedan klizač dodaje tisuće dolara kalupu, plus točku održavanja tijekom cijelog životnog vijeka alata. Dva slajda mogu dodati desetke tisuća. Unutarnji navoji, kuke za uskočenje i kutne značajke dodaju dodatne alate. Svaka značajka koja komplicira smjer izbacivanja povećava broj pokretnih dijelova u kalupu, vrijeme obrade i rizik od kvara tijekom 100.000 hitaca.
S druge strane, značajke koje su u ravnini s linijom razdvajanja povećavaju male troškove. Kutovi gaza, izdašni radijusi i jednaka debljina stijenke ne zahtijevaju dodatne mehanizme. Dizajner dijelova ima veći utjecaj na cijenu kalupa nego proizvođač kalupa. Dobar dobavljač ili dobar pregled dizajna za proizvodnost mogu identificirati značajke koje pokreću troškove prije nego što se bilo koji čelik reže.
Broj šupljina odlučuje koliko se dijelova proizvodi po udarcu. Jedna šupljina daje jedan dio po ciklusu; dvije šupljine daju dvije; četiri daju četiri. Više šupljina podiže cijenu kalupa jer volumen strojne obrade i veličina čelika rastu, ali smanjuju jediničnu cijenu kada je količina narudžbe velika. Kalup s dvije šupljine može koštati 60 do 80 posto više od istog kalupa s jednom šupljinom, a ne dvostrukom, jer su baza i sustav stezanja zajednički. Dobavljači izračunavaju optimalni broj šupljina iz ciljane godišnje proizvodnje, kapaciteta stroja i težine dijela. Ako trebate samo 20 000 dijelova godišnje, kalup s jednom šupljinom obično je racionalan izbor. Ako vam treba 500.000, ista logika gura prema dva ili četiri šupljina.
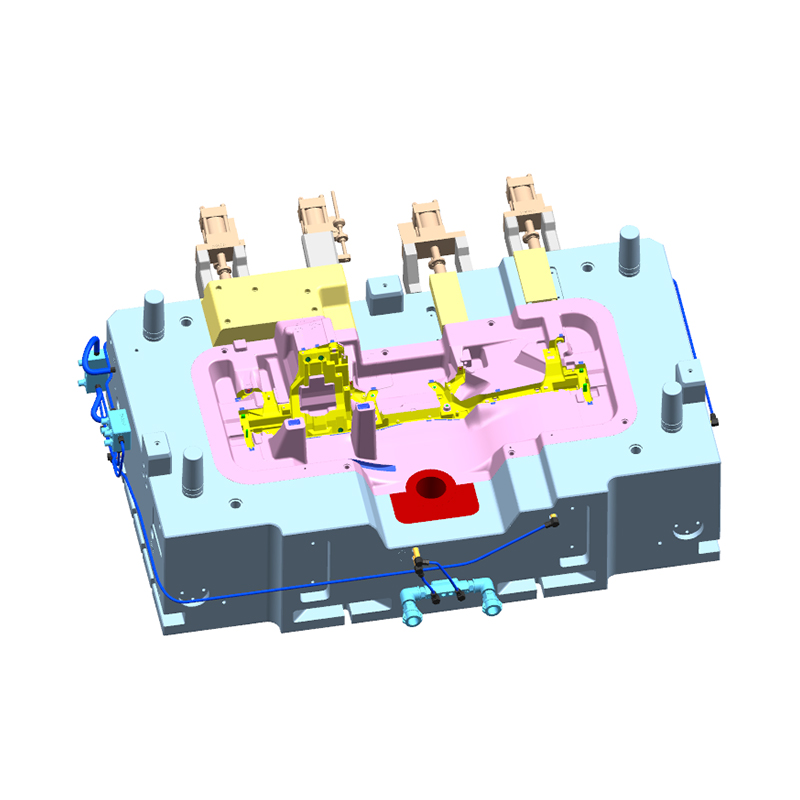
Vanjska veličina kalupa određena je projektiranom površinom dijela, brojem šupljina i sustavom klizača. Veličina kalupa određuje koja je tonaža stroja za ubrizgavanje potrebna, a to zauzvrat utječe na kapacitet postrojenja za tlačno lijevanje i satnicu stroja. Veći kalupi koštaju više u pogledu čelika, strojne obrade, toplinske obrade i rukovanja. Korelacija nije savršeno linearna, ali je jaka. Mali stroj s vrućom komorom od 150 tona za dijelove od cinka mogao bi primiti kalup koji ima samo 350 mm kvadrata; stroj s hladnom komorom od 2200 tona za kućište motora zahtijeva kalup veličine malog automobila. Između ove dvije točke trošak alata može se promijeniti za faktor 30. Dobar referentni primjer je 800t kutija od aluminijske legure pod pritiskom , koji se nalazi u srednjem do velikom segmentu miksa proizvoda i pokazuje koliko čelika i dizajna umetaka uključuje ozbiljan projekt aluminijskog alata.
 Prilagođena tvornica lijevanih kutija od aluminijske legure 800T, proizvođači - Ningbo NKT alat Ningbo NKT Tooling Co., Ltd. je kineski proizvođač lijevanih kutija od aluminijske legure 800T i tvornica po narudžbi, detalji: Die-c od aluminijske legure... Pogledajte proizvod →
Hlađenje je najmanje vidljiv pokretač troškova i jedan je od najvažnijih za produktivnost. Brzina kojom se rastaljena legura skrućuje određuje vrijeme ciklusa, a time i cijenu po udarcu. Jednostavni ravno izbušeni vodovi za hlađenje su jeftini i rade za ravne dijelove. Konturni ili konformni kanali za hlađenje slijede oblik šupljine i smanjuju vruća mjesta, ali zahtijevaju tvrdo lemljenje, proizvodnju aditiva ili složene strategije bušenja, što sve povećava troškove. U proizvodnji velike količine, kalup s vrhunskim hlađenjem može skratiti ciklus za nekoliko sekundi, vraćajući svoju višu cijenu u roku od nekoliko mjeseci. Za proizvodnju malih količina ta računica rijetko funkcionira, a jednostavniji sustav hlađenja je ekonomičniji.
Kalupni čelik selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
Legure cinka lijevaju se na znatno nižim temperaturama, tako da se kalup za cink može izraditi od prethodno kaljenog čelika kao što je P20 ili 1.2738 i još uvijek može trajati nekoliko stotina tisuća udaraca. Aluminijske legure dosežu oko 610°C na vratima za ubrizgavanje, a površina kalupa opetovano doživljava jak toplinski šok, tako da matrica neizbježno razvija toplinsku provjeru nakon određenog broja ciklusa. Vijek trajanja alata za aluminijski umetak sa šupljinom obično se procjenjuje na 60 000 do 150 000 udaraca, nakon čega se umetak ili popravlja ili mijenja. Budući da je umetak sa šupljinom najskuplja pojedinačna komponenta, životni vijek čelika izravno određuje proračun održavanja.
Dopunski tretmani su također važni. Nitriranje, PVD premaz i oksidni tretmani smanjuju lemljenje i eroziju na površini šupljine, poboljšavajući otpuštanje i produžujući vijek između remonta. Ovi procesi dodaju nekoliko postotaka na cijenu kalupa i mogu biti vrijedni novca za dijelove s dubokim jezgrama ili visokim zahtjevima za površinu. Cijeli predmet metalurgije dovoljno je dubok da zaslužuje vlastitu raspravu, a mi smo napisali zasebnu stranicu o tome kako odabrati pravi materijal za kalupe za tlačni lijev od aluminijske legure koja pokriva vrste čelika, izbor premaza i njihov učinak na životni vijek alata.
Legura koju lijevate nije samo izbor materijala; postavlja toplinsku i mehaničku konstrukcijsku ovojnicu alata, a time i proračun potreban za njegovu izradu. Ista geometrija dijela može imati značajno različite troškove kalupa za cink, aluminij ili magnezij.
Cinkove legure melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the 150t kalup za tlačno lijevanje u vrućoj komori proizvodimo za dijelove od cinka predstavljaju najpristupačniju ulaznu točku u proces tlačnog lijevanja.
 Prilagođena 150T Tvornica kalupa za tlačno lijevanje s vrućom komorom, proizvođači - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. je kineski proizvođač kalupa za tlačni lijev 150T i prilagođena tvornica, detalji: 150T vruća komora Di... Pogledajte proizvod →
Aluminijske legure lijevaju se na 610 do 700°C i zahtijevaju čelik za vruću obradu, pažljivo dizajnirano hlađenje i robustan sustav za izbacivanje. Aluminijski kalup s jednom šupljinom za jednostavni nosač može koštati 18.000 do 35.000 američkih dolara, dok će kalup s dvije šupljine za kućište automobila s klizačima i umetcima doseći 50.000 do 90.000 američkih dolara. Veličina dijela je odlučujući faktor razmjera. Veliko zatvoreno kućište, kao što je ranije spomenuta kutija od aluminijske legure pod pritiskom od 800 t, obično se proizvodi u kalupu promjera preko jednog metra, s višestrukim umetcima, sustavom ploča za teško trošenje i rashladnom mrežom povezanom s jedinicom za kontrolu temperature matrice. Taj je alat višetonski sklop, a njegova cijena odražava volumen čelika, sate obrade i zahtjeve rukovanja tako velikom matricom.
Temperatura lijevanja magnezija je slična temperaturi aluminija, tako da čelik za kalupe i zahtjevi za hlađenjem slijede slične obrasce. Glavna razlika je potreba za sustavima visokog vakuuma i strožom kontrolom procesa, posebno za automobilske dijelove tankih stijenki. Cijena kalupa je usporediva s aluminijskim alatom iste veličine i složenosti. Kalupi od magnezija također zahtijevaju više pozornosti na površinsku obradu i brtvljenje jer je magnezij kemijski reaktivan u rastaljenom stanju. Ako je dio lagana konstrukcijska komponenta, kao što je nosač upravljača ili poprečna greda automobila, trošak alata često se opravdava uštedom težine koju omogućuje.
Većina profesionalnih dobavljača kalupa izrađuje ponudu na temelju procjene troškova odozdo prema gore, a ne nagađanja. Postupak slijedi istu logiku u cijeloj industriji, čak i ako se određeni brojevi razlikuju od trgovine do trgovine.
Prvo, dobavljač pregledava model dijela i identificira liniju razdvajanja, klizače, jezgre, propuh, lokaciju vrata i zahtjeve za izbacivanje. Iz ove analize inženjer procjenjuje broj sati izrade kalupa i priprema preliminarnu konfiguraciju kalupa. Drugo, veličina okvira kalupa određena je iz projicirane površine i dubine dijela. Dobavljač izračunava volumen čelika u osnovi i umetcima, množi s cijenom po kilogramu odabranog razreda i dodaje toplinsku obradu. Treće, procjenjuje se vrijeme strojne obrade: CNC gruba obrada, poluzavršna obrada, završna obrada, EDM, rezanje žicom i poliranje. Ti sati se množe s cijenama u trgovini. Budući da ove stope uključuju amortizaciju stroja, rad i režijske troškove, proizvođač kalupa koji je uložio u naprednu obradu s pet osi često će navesti veće satnice, ali manje sati.
Četvrto, standardne komponente, uključujući igle za izbacivanje, stupove vodilice, povratne igle, čahure lijevnika, mlaznice za vodu, granične sklopke i klizne vodilice, dodaju se po kataloškoj cijeni plus marža. Peto, primjenjuju se sati montaže i montaže. Na kraju, dobavljač dodaje troškove probnih snimaka, inspekcije i upravljanja projektom, a zatim primjenjuje režijske troškove i profitnu maržu.
Rezultat je broj koji je dobar samo onoliko koliko je dobar podatak o dijelu. Djelomični crtež, nedefinirana legura ili nenavedeni zahtjevi za završnom obradom površine proizvest će privremenu ponudu. Kada kupci dostave potpune CAD podatke, ocjenu materijala, godišnju količinu i željenu tonažu stroja, ponuda postaje mnogo pouzdanija, a vrijeme pripreme skraćuje.
Kupci se često pitaju zašto je određeni kalup tako skup kada se sam dio čini jednostavnim. Odgovor se pojavljuje kada se trošak alata rasporedi na broj proizvedenih lijevanih dijelova. Aluminijski kalup vrijedan 40.000 američkih dolara postaje trošak po dijelu od 0,80 američkih dolara pri proizvodnji od 50 000 dijelova i 0,08 američkih dolara pri 500 000 dijelova. Kalup je investicija čiji se trošak vraća kroz nisku jediničnu cijenu lijevanja pod pritiskom.
| Ukupni obujam proizvodnje | Cijena kalupa po dijelu | Kontekst |
|---|---|---|
| 10 000 dijelova | 4,00 USD | Izrada prototipa male količine ili nišni proizvod |
| 50 000 dijelova | 0,80 USD | Tipična automobilska ili industrijska vožnja srednje količine |
| 100 000 dijelova | 0,40 USD | Potrošačka ili automobilska komponenta velike količine |
| 500 000 dijelova | 0,08 USD | Masovna proizvodnja, gdje je lijevanje pod pritiskom potpuno ekonomično |
Tablica ilustrira zašto se cijena kalupa nikada ne bi trebala promatrati zasebno. Ako je planirani volumen samo 5000 komada, CNC obrada trupaca mogla bi biti jeftinija, a alati za lijevanje u pijesku još jeftiniji. Ako je planirani volumen 200.000, svaki dodatni dolar potrošen na dvije šupljine, vrhunski čelik ili bolje hlađenje može značajno smanjiti vrijeme ciklusa i jedinični trošak.
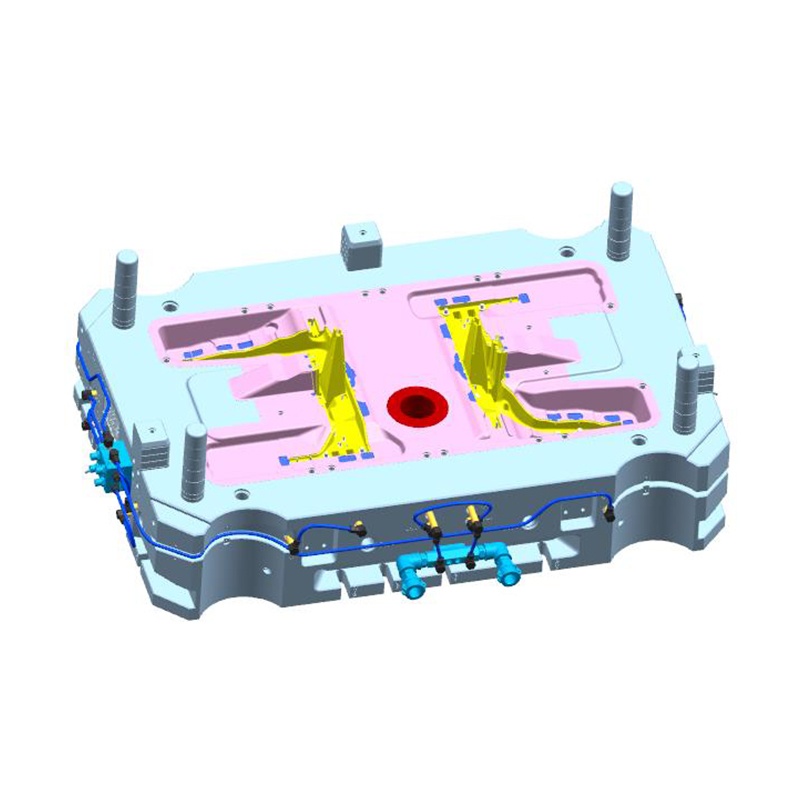
Posebno za pogone električnih vozila, trend razmjera je nepogrešiv. Kućište i strukturni dijelovi kao što su Kućište motora od tlačnog lijevanja od aluminijske legure od 2200 t proizvode se u velikim količinama na velikim strojnim stanicama, a trošak kalupa, dok je šesteroznamenkasta linija u proračunu projekta, brzo se razvodni stotinama tisuća jedinica proizvedenih iz alata. Ista logika vrijedi za kućišta mjenjača, ploče odjeljka za baterije i rashladne jakne, gdje velika godišnja potražnja čini robustan, skup alat najekonomičnijim izborom tijekom životnog vijeka programa.
 Prilagođena tvornica kućišta motora od aluminijske legure 2200T za tlačno lijevanje, proizvođači - N Ningbo NKT Tooling Co., Ltd. je kineski proizvođač kućišta motora od aluminijske legure 2200T i prilagođena tvornica, detalji: 2200T ... Pogledajte proizvod →
U usporedbi s alternativama, cijena lijevanja u kalupu izgleda u pravednijem svjetlu.
Alati za lijevanje u pijesak mnogo su jeftiniji. Uzorci i kutije za jezgre za lijevanje u pijesku mogu se proizvesti za nekoliko tisuća dolara, a proces tolerira male količine. Ali svaki dio lijevan u pijesku zahtijeva više materijala, više završne strojne obrade i više pregleda, a stopa proizvodnje daleko je niža. Kada količine narastu preko nekoliko tisuća dijelova godišnje, prednost troška po komadu lijevanja pod pritiskom obično nadmašuje veća ulaganja u kalupe.
CNC strojna obrada gotovo u potpunosti izbjegava alate u pristupu strojno obrađivanog iz gredice. Nepostojanje naknade za kalup čini strojnu obradu atraktivnom za jednokratne dijelove i vrlo male serije. Ali trošak dijela koji se ponavlja puno je veći zbog rasipanja materijala, sati rada stroja i ručnog rada. Na količinama od oko 1000 do 2000 dijelova, krivulja troškova se križa, a lijevanje pod pritiskom postaje jeftinije čak i nakon uključivanja kalupa. Za dijelove od 2.000 do 10.000 jedinica godišnje, usporedba postaje tijesna, a odluka ovisi o geometriji, materijalu i završnim zahtjevima.
Druge varijante lijevanja, kao što je lijevanje pod niskim pritiskom ili lijevanje pod pritiskom, imaju vlastita pravila alata. Lijevanje pod pritiskom, koje se često koristi za konstrukcijske dijelove visokog integriteta, obično zahtijeva robusniji i skuplji alat od običnog lijevanja pod visokim pritiskom. Kompromis su veća mehanička svojstva i bolja nepropusnost na pritisak u kritičnim primjenama. Svaki proces ima točku pokrića koja ovisi o geometriji i obujmu dijela, stoga usporedite ukupne troškove umjesto same naknade za alat unaprijed.
Većina cijene kalupa zaključana je u dizajnu dijela prije nego što je bilo koji dobavljač vidi. Pregled mogućnosti proizvodnje alat je za smanjenje troškova koji se višestruko isplati. Ovo su područja s najvećom vrijednošću.
Osim dizajna dijelova, najjasnije uštede dolaze od usklađivanja alata sa stvarnim godišnjim volumenom. Kalup s dvije šupljine košta više, ali ako ćete koristiti samo 20 000 dijelova godišnje, dodatne šupljine će ostati neiskorištene. Rano odaberite tonažu stroja; ako već posjedujete stroj od 800 tona ili 1650 tona, obavijestite dobavljača o točnom modelu i omogućite mu da dizajnira bazu kalupa za tu ploču i izbjegne nepotrebni čelik.
Na kraju, konsolidirajte informacije u Zahtjevu za ponudu. Definirajte leguru, zahtjev za premazivanje, standard uzorkovanja, proizvodni stroj ako je fiksni i očekivani rok isporuke. Potpuni Zahtjev za ponudu skraćuje vrijeme ponude, izbjegava pretpostavke i omogućuje dobavljaču da optimizira alat umjesto dodavanja premije rizika za neizvjesnost.
Citat je bitan, ali nije cijela slika. Stvarni isporučeni trošak kalupa uključuje načine kvara i teret održavanja. Kad god ocjenjujete dobavljača kalupa za tlačno lijevanje, pitajte sljedeće.
Odgovori otkrivaju citira li dobavljač kalup ili proizvodno rješenje. Ozbiljan proizvođač kalupa raspravljat će o ciklusima brizganja, učinkovitosti hlađenja i ukupnoj cijeni po dijelu, a ne samo o cijeni alata. Također pomaže pitati o povijesti dobavljača sa sličnim projektima. Kalup za sigurnosno kritičnu aluminijsku komponentu zbroj je tisuća malih odluka, a iskustvo s istom klasom dijelova mjerljivo smanjuje rizik od kasne i skupe revizije.
Za referencu, razumijevanje mjesta vašeg dobavljača u industriji također je važno. Tvrtka s vlastitom inženjerskom poviješću, modernom tvornicom strojeva i dokumentiranim iskustvom u visokotlačnim kalupima za tlačno lijevanje u jačoj je poziciji za upravljanje tim rizicima. Pozadina naše tvrtke detaljno je opisana na stranici o nama, uključujući napredak od studija za dizajn kalupa do proizvodnje kalupa u punom opsegu za legure aluminija, magnezija i cinka.
Tipična cijena kalupa za tlačno lijevanje kreće se od nekoliko tisuća dolara za jednostavne alate od cinka do nekoliko stotina tisuća dolara za velike automobilske aluminijske konstrukcije. Širenje je normalno i očekivano. Položaj vašeg projekta unutar tog raspona kontroliran je složenošću dijela, odabranom legurom, brojem šupljina i obujmom proizvodnje. Svaki dobavljač izračunava trošak kalupa iz istih funkcionalnih blokova: inženjering, čelik, strojna obrada, komponente, montaža i uzorkovanje. Najjeftinija ponuda nije isto što i najniži ukupni trošak, a stvarna vrijednost kalupa je zabilježena u brojkama, tolerancijama, vremenu ciklusa i intervalima održavanja.
Da biste dobili točnu i konkurentnu ponudu, dovršite dizajn dijela, definirajte zahtjeve za materijalom i površinom, navedite godišnji volumen i pristupite dobavljačima s potpunim informacijama. Vrijeme uloženo u rad na dizajnu za proizvodnost i u usklađivanje kapaciteta alata sa stvarnim proizvodnim potrebama, smanjit će cijenu kalupa više nego bilo koja taktika pregovaranja. Kada je kalup dobro konstruiran za leguru za lijevanje i volumen dijela, postaje dugotrajna proizvodna imovina, a ne stavka koju treba minimizirati.
Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Kina
86-135-64796935
Autorska prava © Ningbo NKT Tooling Co., Ltd. Sva prava pridržana.

