
Podaci za kontakt
-
 Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Kina
-
 86-135-64796935
Zatražite ponudu
Gdje mogu pronaći aluminijske kalupe za lijevanje? Praktični vodič za pronalaženje izvora za kupce
2026-08-06
Počinje s jednostavnim pitanjem o nabavi. Inženjer proizvodnje kod dobavljača automobilskih dijelova prima zahtjev od kupca: novo aluminijsko kućište, otprilike 300 x 200 milimetara, s debljinom stjenke od oko 2,8 milimetara, ciljnom godišnjom količinom od 40.000 jedinica i rokom za odobrenje prvog uzorka za deset mjeseci. Inženjer nikada prije nije nabavio alat, pa se pitanje ponavlja kolegama, nalazi se na internetskim forumima i upisuje u tražilice: Gdje mogu pronaći aluminijske kalupe za lijevanje?
Iskren, izravan odgovor je da za proizvodne aluminijske dijelove kalupe za lijevanje aluminija možete pronaći kod profesionalnog proizvođača kalupa za tlačno lijevanje, a ne u radionici strojeva, prodavaonici opreme za lijevanje u pijesku ili na tržnici za hobiste. Proizvodni kalup za lijevanje aluminija precizan je dio inženjerske opreme. Kontrolira geometriju dijela, dosljednost dimenzija, završnu obradu površine, vrijeme ciklusa i dugoročni trošak po dijelu. Kalup je najutjecajniji element u cijeloj operaciji lijevanja, a potragu za njim treba tretirati kao projekt odabira dobavljača, a ne brzu kupnju putem interneta.
Ovaj članak objašnjava gdje pronaći kalupe za lijevanje aluminija u industrijskom smislu, što različite vrste kalupa znače za vaš projekt i kako ocijeniti proizvođače koji ih proizvode. Također prolazi kroz proces projektiranja i izrade, pokretače troškova i vremena isporuke te uobičajene pogreške koje kupci čine kada nabavljaju alate za aluminijske odljevke. Cilj je dati vam praktičan okvir, tako da vaš prvi zahtjev za ponudu daje smislene odgovore umjesto gomile nejasnih cijena.
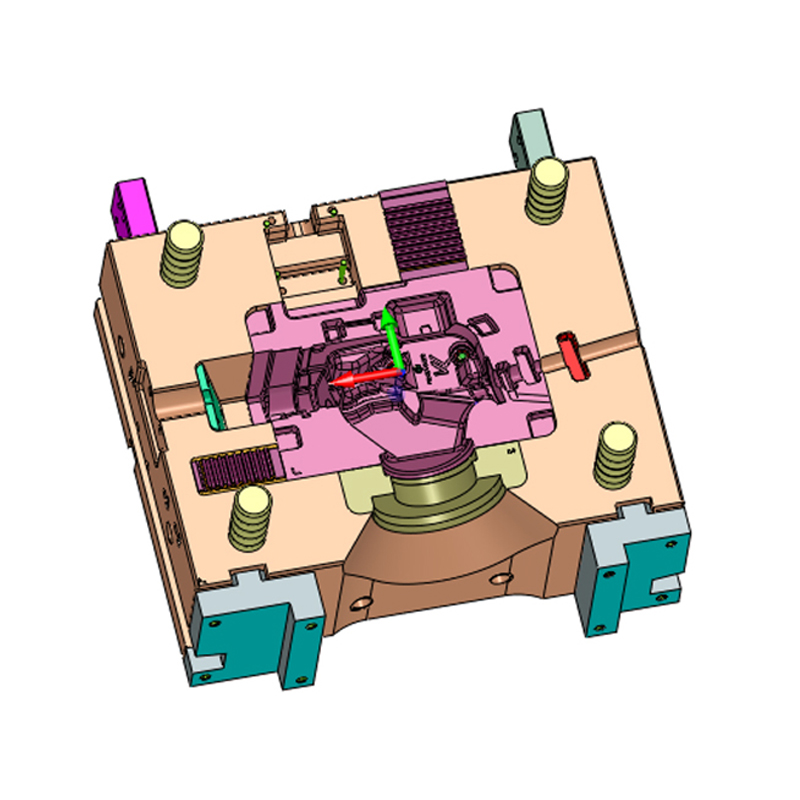
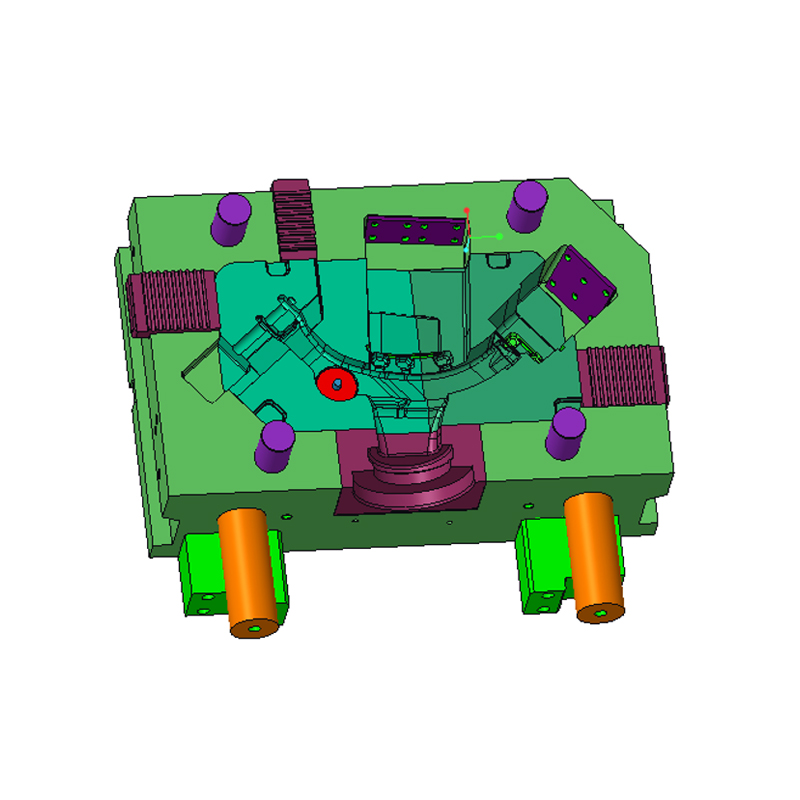
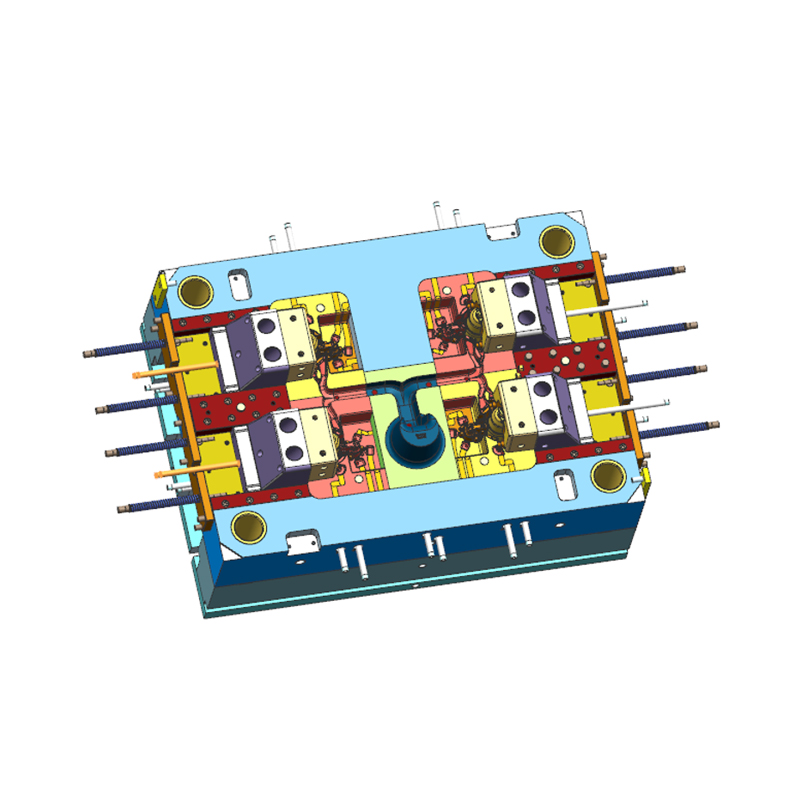
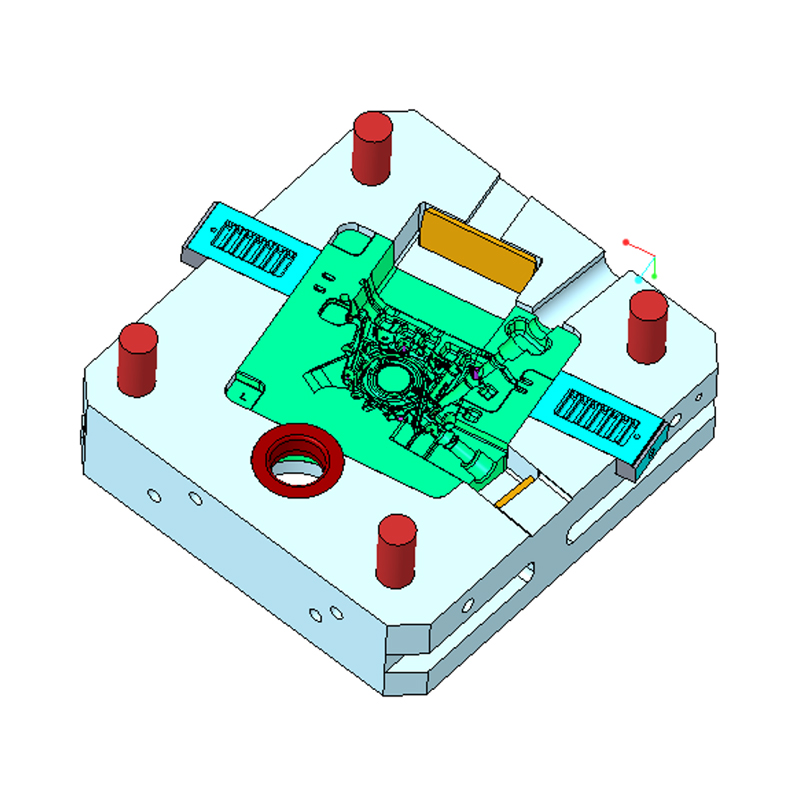
Za industrijsku proizvodnju, aluminijske kalupe za lijevanje dizajniraju i proizvode specijalizirane tvrtke za alate, koje se obično nazivaju radionicama za kalupe, proizvođačima kalupa ili proizvođačima alata. Ove tvrtke upravljaju cijelim procesom: analiziraju dizajn dijela, konstruiraju kalup, strojno izrađuju čeličnu šupljinu, primjenjuju toplinsku obradu, sastavljaju klizače i izbacivače, a zatim isprobavaju kalup na stroju za tlačni lijev dok ne proizvedu dijelove koji zadovoljavaju specifikaciju. Kalup nije dio police. To je projektirani proizvod, izrađen prema narudžbi oko specifične geometrije lijevanja i proizvodnog procesa.
Zemljopisna koncentracija proizvodnje kalupa slijedi aktivnost lijevanja pod pritiskom. Veliki udio svjetskih kalupa za tlačno lijevanje aluminija izgrađen je u kineskim regijama delte rijeke Yangtze i delte Biserne rijeke, u Italiji, Njemačkoj, Japanu i Sjedinjenim Državama. Ako pitate "gdje mogu pronaći kalupe za lijevanje aluminija u svojoj blizini", odgovor će obično voditi do regionalne alatnice koja služi lokalnoj ljevaoničkoj industriji. Ako ste otvoreni za globalnu nabavu, delta rijeke Yangtze, u čijem su središtu gradovi poput Ningboa i Šangaja, jedan je od najgušćih klastera stručnosti u inženjeringu kalupa na svijetu. Mnogi od kalupa koji se koriste u europskim i sjevernoameričkim tvornicama za lijevanje tamo se proizvode i zatim šalju na ugradnju.
Pouzdana početna točka je izravno pitati ljevaonicu za tlačni lijev koju tvornicu kalupa koristi. Ljevaonice ovise o kalupima koji odgovaraju njihovim strojevima i izdržavaju stotine tisuća ciklusa. Njihovi procesni inženjeri znaju koji dobavljači isporučuju ravnu strojnu obradu, pošten čelik i praktične DFM povratne informacije. Ovaj put preporuke može vam uštedjeti tjedne vremena pregleda.
Drugi način je izravno kontaktirati proizvođača kalupa, posebno ako on također ima iskustva u lijevanju pod pritiskom. Tvornica koja dizajnira i izrađuje kalupe i koja ih može isprobati na vlastitim strojevima, dat će vam brže povratne informacije i manje problema primopredaje. Dobar primjer je Ningbo NKT Tooling Co., Ltd. , specijalizirani proizvođač kalupa za tlačni lijev od legura aluminija, magnezija i cinka. Tvrtka je osnovana 2009. kao studio za dizajn kalupa, krenula je u proizvodnju 2010. i od tada je izgradila tim od više od 80 zaposlenika, petnaest viših inženjera i godišnji proizvodni kapacitet od više od 300 kompleta visoko preciznih kalupa.
Pravi kanal ovisi o vašoj situaciji, ali kratka verzija odgovora je dosljedna: aluminijske kalupe za lijevanje možete pronaći kod profesionalnog proizvođača koji izrađuje trajni alat za lijevanje pod pritiskom, a odabirete tog proizvođača na temelju inženjerske dubine, relevantnog iskustva i kontrole kvalitete, a ne samo na temelju blizine ili cijene.
Izraz "kalup za lijevanje aluminija" pokriva nekoliko fundamentalno različitih stvari, a zabuna među njima jedan je od razloga zašto toliko mnogo zahtjeva za traženje izvora kreće s krive noge. U svakodnevnom jeziku izraz bi mogao značiti kalup za lijevanje aluminijskih dijelova ili kalup od aluminijskog materijala za lijevanje drugih tvari. Ovaj članak govori o prvom: alatu koji rastaljenu aluminijsku slitinu lije u gotove metalne komponente. Ti su kalupi gotovo uvijek izrađeni od alatnog čelika, a ne od aluminija. Tipični proizvodni kalup za aluminijsko tlačno lijevanje strojno se obrađuje od H13 alatnog čelika za vruću obradu ili ekvivalenta kao što je SKD61, očvrsne na otprilike 44 do 52 HRC i opremljen je mrežom vodom hlađenih kanala za kontrolu temperature kalupa tijekom ciklusa lijevanja.
Dolje su navedene četiri uobičajene vrste kalupa za aluminijske odljevke. Svaki od njih odgovara različitim zahtjevima za volumen i kvalitetu.
| Vrsta kalupa | Tipičan proces | Godišnji opseg količine | Tipična tolerancija | Relativna cijena kalupa |
|---|---|---|---|---|
| Uzorak lijevanja u pijesak | Kalup od pijeska | 1 do 2.000 dijelova | plus/minus 0,5 do 1,5 mm | Niska |
| Trajna plijesan | Gravitacijski tlačni lijev | 1.000 do 50.000 dijelova | plus/minus 0,2 do 0,5 mm | srednje |
| Niska-pressure mold | Niska-pressure die casting | 5.000 do 100.000 dijelova | plus/minus 0,1 do 0,3 mm | srednje-high |
| Kalup za tlačni lijev pod visokim pritiskom | Lijevanje pod visokim pritiskom | 20.000 do 1.000.000 dijelova | plus/minus 0,05 do 0,15 mm | visoko |
Tablica nije kruto stablo odlučivanja, ali vam daje početnu točku. Ako je vaš godišnji volumen ispod dvije tisuće dijelova, lijevanje u pijesak često je ekonomičan put. Ako ste u rasponu od nekoliko tisuća do desetaka tisuća, gravitacijsko trajno oblikovanje nudi ravnotežu troškova alata i ponovljivosti. Ako planirate kontinuiranu proizvodnju od pedeset tisuća ili više dijelova godišnje, visokotlačno lijevanje pod pritiskom je obično jedini proces koji pruža potrebno vrijeme ciklusa i dosljednost za konkurentnu jediničnu cijenu.
Visokotlačni lijev pod pritiskom je dominantan proces za aluminijske komponente u automobilskom i industrijskom sektoru. U ovom procesu, kalup se postavlja u stroj za tlačni lijev s hladnom komorom. Najprije se aluminij topi u zasebnoj peći koja se grije na plin ili električnu energiju. Zatim se precizna mlaznica tekućeg aluminija ulijeva u injekcijsku čahuru, a hidraulički pokretani klip gura metal u zatvorenu šupljinu kalupa brzinama koje mogu premašiti dva metra u sekundi, nakon čega slijedi intenzivan pritisak pojačanja. Metal se skrutne u djeliću sekunde, kalup se otvori, odljevak se izbaci i ciklus se ponavlja.
Budući da je kalup izložen tekućem metalu na oko 660 stupnjeva Celzijusa, a zatim se brzo hladi vodom, površina šupljine mora biti otporna na toplinski zamor, toplinsku provjeru i lemljenje. Zbog toga su vrsta čelika i toplinska obrada tako važni. Kalup za visokotlačno lijevanje aluminija također je termodinamički stroj: položaj, promjer i brzina protoka rashladnih kanala određuju koliko brzo se odljevak skrućuje, gdje ide poroznost skupljanja i koliko sekundi traje ciklus.
Za manje količine, gravitacijsko trajno oblikovanje praktična je alternativa. Kalup je jednostavniji čelični alat, postavljen na zakretni okvir. Operater ručno izlijeva aluminij, a metal pod djelovanjem gravitacije ispunjava šupljinu. Trošak alata znatno je niži od alata pod visokim pritiskom, a gravitacijski odljevci imaju manje turbulencije, što može poboljšati nepropusnost pod pritiskom. Kompromisi su duža vremena ciklusa, manji prinos i grublja završna obrada površine.
Lijevanje u pijesak zauzima kraj male količine. Kalup je šupljina od pijeska za jednokratnu upotrebu, izrađena s uzorkom koji se uklanja prije izlijevanja. Lijevanje u pijesku prikladno je za prototipove i male serije, ali ne daje dimenzijsku konzistentnost ili produktivnost trajnog kalupa. Kupci koji kažu da traže aluminijske kalupe za lijevanje rijetko misle na pješčane uzorke; obično im je potreban alat za višekratnu upotrebu koji može raditi na stroju za tlačni lijev.
Nakon što ste razjasnili vrstu kalupa, potraga za dobavljačem može se nastaviti kroz nekoliko praktičnih kanala.
Ovo je najpouzdaniji put. Upotrijebite pojmove za pretraživanje kao što su "proizvođač kalupa za lijevanje aluminija", "dobavljač alata za lijevanje aluminija" ili "proizvođač stalnih kalupa" i sastavite uži izbor. Potražite tvrtke koje jasno predstavljaju svoje proizvodne mogućnosti: opremu za strojnu obradu kojom upravljaju, instrumente za inspekciju koje koriste, industrije kojima služe i inženjerske resurse koje zapošljavaju. Tvornica s objavljenim informacijama o toplinskoj obradi, kapacitetu CNC-a i pogonima za ispitivanje vjerojatno je pravi proizvođač, a ne trgovački posrednik. Kontaktirajte svakog kandidata s definiranom prezentacijom dijela ili tehničkim upitnikom. Prosudite kvalitetu njihovih odgovora, a ne samo brzinu citiranja.
Ako već imate ljevaonicu koja će proizvoditi dijelove, pitajte ih kojem proizvođaču kalupa vjeruju. Ljevaonica koja vam navodi cijenu lijevanja na temelju postojećeg kalupa često će imati čvrsto mišljenje o pouzdanosti kalupa i održavanju. Ako nemate ljevaonicu, kontaktirajte nekoliko poznatih kuća za tlačni lijev u svojoj regiji i pitajte ih tko izrađuje njihov alat. Većina ljevaonica voljna je podijeliti ove informacije kada osjete buduću priliku za proizvodnju.
Alibaba, Made-in-China, Global Sources i slične platforme sadrže tisuće profila dobavljača alata. Korisni su za skeniranje na visokoj razini mogućnosti i razina cijena, ali dolaze s pravim oznakama opreza. Polirani profil nije dokaz sposobne tvornice. Provjerite pravni status tvrtke, njezinu povijest izvoza i fizičku lokaciju. Zatražite video pregled tvornice uživo i zatražite preporuke od kupaca koji su nabavili slične kalupe. Prenesite novac samo nakon što ste potvrdili da je proizvođač onaj za kojeg se predstavlja.
Trgovački sajmovi tlačnog lijevanja kao što je EUROGUSS u Nürnbergu, NADCA događanja u Sjedinjenim Državama i kineska izložba tlačnog lijevanja u Šangaju mjesta su okupljanja proizvođača kalupa i ljevaonica. Hodanje izložbenim podom, držanje stvarnih odljevaka i izravan razgovor s inženjerima mnogo je informativniji od čitanja web stranice. Osim toga, regija delte rijeke Yangtze oko Ningboa i Šangaja ima jednu od najvećih svjetskih koncentracija stručnosti u izradi kalupa. Ako nabavljate iz Kine, ova regija je prirodna geografska meta.
Stručni kontakti u inženjerstvu ljevaonica, znanosti o materijalima i dizajnu proizvoda često znaju koji dobavljači kalupa imaju reputaciju kvalitete i isporuke. Industrija tlačnog lijevanja je kompaktna. Preporuka pouzdanog kolege koji je vodio projekte alata u inozemstvu vrijedi više od desetaka anonimnih online recenzija.
Dobavljač kalupa je višegodišnji partner za vaš proizvodni program. Odabir bi se stoga trebao temeljiti na inženjerskim i operativnim dokazima, a ne na jednoj stranici s citatom. Iskusni kupci koriste sljedeće kriterije.
Kalup počinje inženjerskom analizom. Dobavljač bi trebao ponuditi službenu studiju DFM-a, gledajući dio gdje je vjerojatno da će se formirati poroznost skupljanja, jesu li kutovi gaza dovoljni i kako bi trebao biti postavljen sustav zatvarača. Simulacija protoka i skrućivanja snažan je plus, posebno za dijelove složene geometrije. Ako proizvođač kalupa jednostavno unese vaš broj dijela u sustav ponude i vrati cijenu bez ikakvih tehničkih komentara, trebali biste se zabrinuti.
Raspitajte se o popisu tvorničke opreme. Ozbiljan proizvođač kalupa za lijevanje aluminija imat će CNC obradne centre velike brzine, EDM strojeve uključujući udubljivač i žicu, šablonsku brusilicu za precizne radove provrta i koordinatni mjerni stroj za konačnu inspekciju. Domaća toplinska obrada također je vrijedna. Kada se toplinska obrada povjeri vanjskim izvođačima, dobavljač gubi kontrolu nad deformacijom i tvrdoćom, a projekt gubi vrijeme zbog transporta i čekanja.
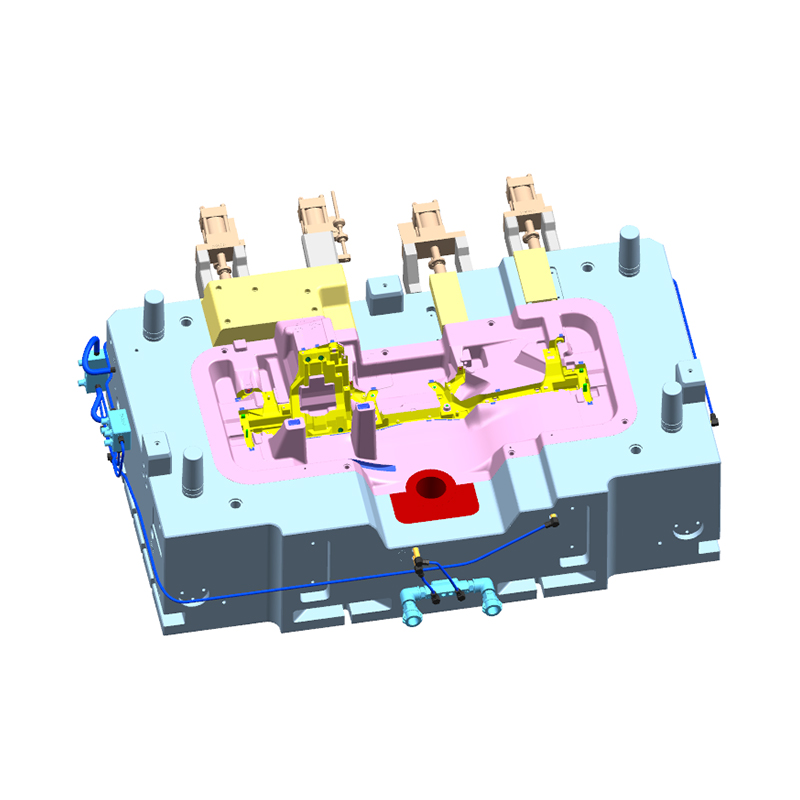
Svaka od slitina aluminija, magnezija i cinka stvara različite izazove za kalup. Aluminij uzrokuje lemljenje i toplinsku provjeru; magnezij zahtijeva mjere opreza pri rukovanju; cink se lijeva u strojevima s vrućim komorama s različitom arhitekturom kalupa. Pitajte koliko je projekata dobavljač završio za svaki materijal. Proizvođač koji ima dokazano iskustvo s 800 t kalupi za tlačno lijevane kutije od aluminijske legure je primjer tvrtke koja se bavila aluminijskim konstrukcijskim odljevcima velikog formata, koji zahtijevaju velike strojeve, pažljivo hlađenje i teške klizače.
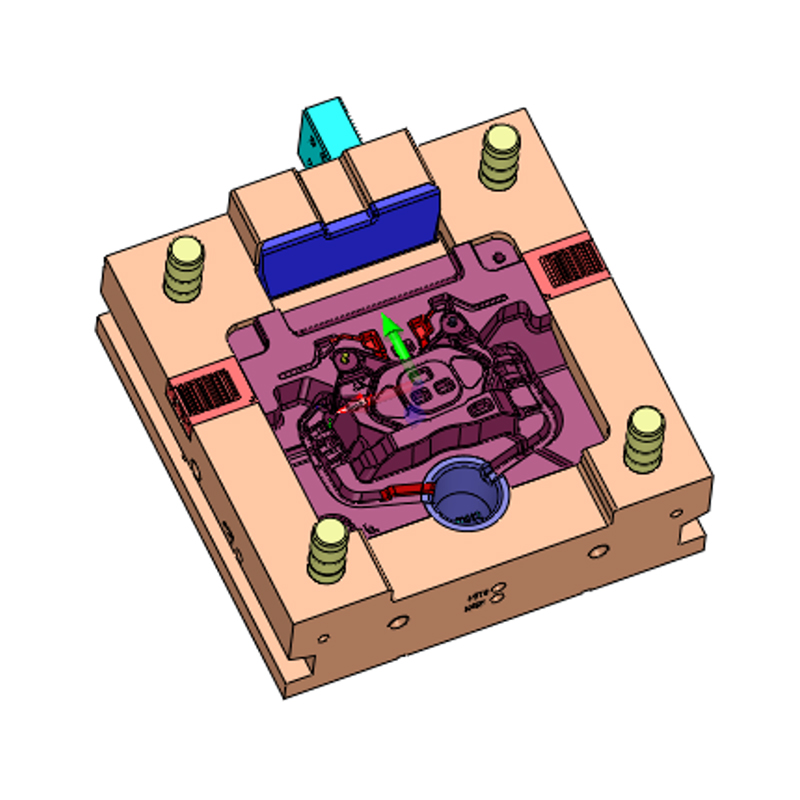
 Prilagođena tvornica lijevanih kutija od aluminijske legure 800T, proizvođači - Ningbo NKT alat Ningbo NKT Tooling Co., Ltd. je kineski proizvođač lijevanih kutija od aluminijske legure 800T i tvornica po narudžbi, detalji: Die-c od aluminijske legure... Pogledajte proizvod →
ISO 9001 je osnova, ali relevantno je pitanje kako se kontrola kvalitete provodi svakodnevno. Tko pregledava dimenzije šupljine u fazi obrade? Koji se mjerni instrument koristi za kritične značajke? Kako se probni dijelovi ocjenjuju u odnosu na crtež? Koja izvješća prate kalup pri konačnom prihvaćanju? Dva najvažnija dokumenta su izvješće o ispitivanju kalupa i konačno izvješće CMM-a. Tražite primjere prije naručivanja.
Proizvođač kalupa koji posjeduje strojeve za tlačni lijev može interno provesti probe i prilagoditi alat u roku od nekoliko sati. Onaj koji šalje kalup u vanjsku ljevaonicu dodaje kašnjenja u transportu i rasporedu za svaku iteraciju. Probna podrška također uključuje razvoj početnog skupa parametara procesa, kao što su brzina punjenja, profil tlaka i temperatura kalupa, koje možete predati vlastitom proizvodnom timu.
Projekt kalupa slijed je definiranih prekretnica od šest do šesnaest tjedana. Dobavljač bi trebao dodijeliti projektnog inženjera, podijeliti vremenski okvir i odgovoriti na tehnička pitanja jasnim jezikom. Za nabavu u inozemstvu, uzmite u obzir vremensku razliku. Dobavljač koji odgovori unutar jednog radnog dana obično je pouzdaniji od dobavljača koji nestane tjedan dana nakon što primi vaš depozit.
Razumijevanje slijeda izrade kalupa čini vas boljim kupcem. Pomaže vam prepoznati zašto se pojavljuju određeni troškovi i zašto su određeni rokovi realni. Sljedećih deset koraka predstavlja tipičan projekt za kalup za aluminijsko tlačno lijevanje pod visokim pritiskom.
Niz u praksi nije ravna linija. Postoje pregledi dizajna, kašnjenja rasporeda čelika, neočekivani nalazi EDM-a i probne prilagodbe. Dobro upravljanje projektima znači kontroliranje ovih varijabli umjesto njihovog uklanjanja. U prosjeku, mali kalup može se izgraditi za četiri do šest tjedana, srednji kalup za šest do deset tjedana, a veliki za deset do šesnaest tjedana, pod pretpostavkom odobrenog dizajna i bez zahtjeva za promjenama.
Cijena kalupa za lijevanje aluminija može se kretati od niskog peterocifrenog iznosa za mali gravitacijski alat s jednom šupljinom do nekoliko stotina tisuća dolara za veliki kalup za tlačni lijev s više klizača i složenim hlađenjem. Kupci koji se žale da je cijene kalupa teško usporediti obično uspoređuju alate s različitim specifikacijama.
| Kategorija plijesni | Tipična veličina dijela | Složenost šupljine | Procijenjeno vrijeme isporuke |
|---|---|---|---|
| Mali kalup | Do 300 mm | Jedna šupljina, nekoliko jezgri | 4 do 6 tjedana |
| srednje mold | 300 do 800 mm | Jedna ili dvije šupljine, klizači | 6 do 10 tjedana |
| Veliki kalup | Iznad 800 mm | Više klizača i podizača | 10 do 16 tjedana |
Najstroži kontrolni čimbenik je probni kapacitet. Kalup se može obraditi za šest tjedana, ali ako je probni stroj ljevaonice rezerviran za četiri tjedna, projekt završava tek u desetom tjednu. Rano potvrdite raspored suđenja i navedite vlastita očekivana roka u zahtjevu za ponudu.
Kalupi za lijevanje aluminija koriste se u širokom rasponu industrija, od automobilske i zrakoplovne do telekomunikacija, električnih alata i opreme za fitness. U praksi, automobilske aplikacije dominiraju inženjerskim zahtjevima. Potražnja za lakšim vozilima, električnim pogonskim sustavima i strukturalnim odljevcima gurnula je proizvođače kalupa prema složenijim, većim i preciznijim alatima.
Tipične primjene lijevanja aluminija u sektoru konvencionalnih vozila uključuju:
Novi segment energetskih vozila uveo je dodatne zahtjeve, a svi oni oblikuju način na koji se kalupi dizajniraju i proizvode:
Specifikacija materijala dodaje još jedan sloj. ADC12 i A380 su najčešće legure aluminija opće namjene za lijevanje pod pritiskom. Strukturalne vrste lijevanja kao što je AlSi10Mg koriste se kada su potrebni istezanje i zavarljivost, kao u strukturnim čvorovima tijela u bijeloj boji i kućištima baterija. Dizajn kalupa za konstrukcijske legure je zahtjevniji jer staza rastaljenog metala utječe na konačnu vrijednost istezanja dijela.
To je jedan od razloga zašto područje primjene kalupa za tlačni lijev nastavlja da se širi. Svaka nova primjena nameće nova ograničenja na vrata, upravljanje toplinom i ventilaciju. Na primjer, ploča odjeljka za baterije je široka, ravna odljevka s tankim stijenkama. Zahtijeva profil ubrizgavanja male brzine punjenja kako bi se izbjegla poroznost plina i pažljivo uravnotežen obrazac punjenja da bi se postigao ravan dio. Proizvođač kalupa koji je već proizveo lijevana ploča pretinca za baterije od aluminijske legure koja koristi dizajn s jednim kalupom i dvije rupe ima izravno iskustvo s tim izazovom.
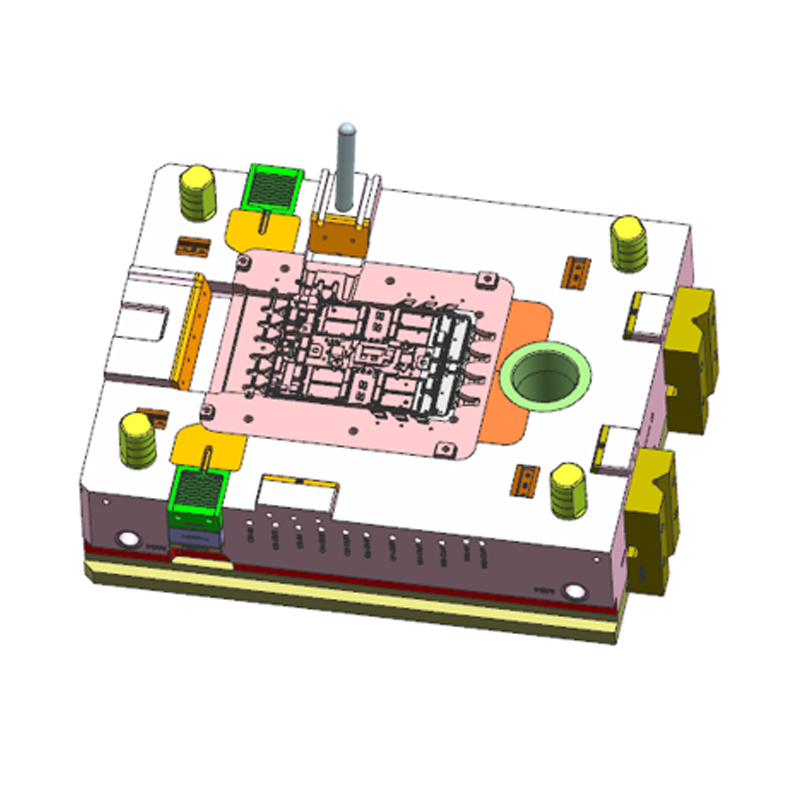
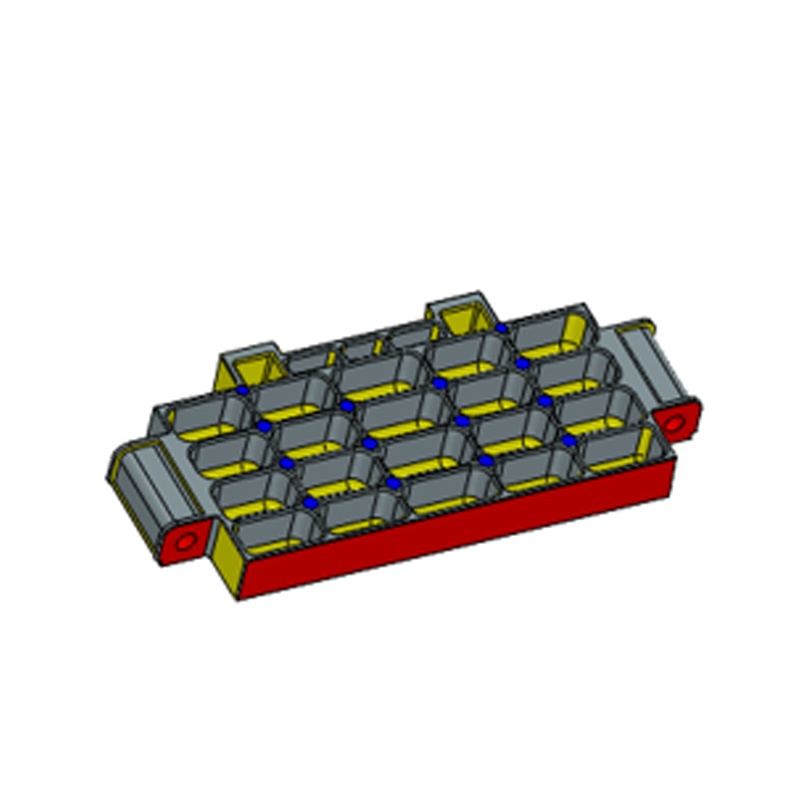 Prilagođena aluminijska legura tlačno lijevana ploča odjeljka za baterije Jedan kalup Dvije rupe F Ningbo NKT Tooling Co., Ltd. je kineska ploča s pretincem za baterije od aluminijske legure, jedan kalup s dvije rupe i proizvođači prilagođenih fa... Pogledajte proizvod →
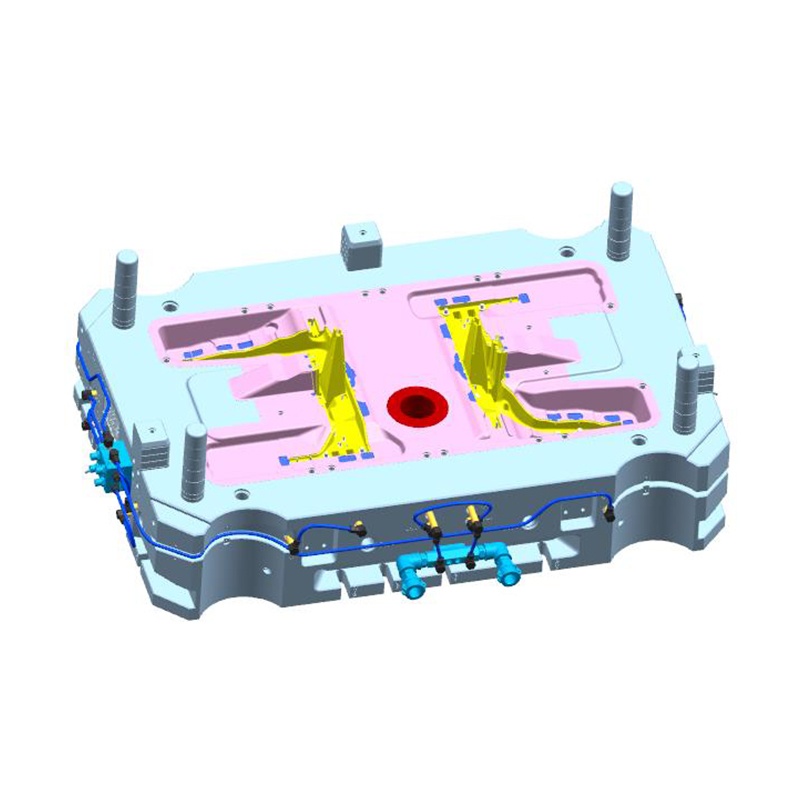
Još jednu zahtjevnu kategoriju predstavljaju kućišta pogonskih motora. Velike su, često blizu maksimalne ovojnice stroja za tlačni lijev, i moraju biti nepropusne kako bi zadržale ulje ili vodu koja teče kroz unutarnje kanale. Vodeni plašt za hlađenje, koji okružuje vanjsku cilindričnu površinu statora, često se lijeva pomoću sklopive jezgre ili složenog skupa klizača. Proizvođač kalupa mora pažljivo kontrolirati hlađenje jezgre. Za pakiranje alata potreban je stroj visoke sile stezanja od 2200 tona. The 2200 t kalup za tlačno lijevano kućište motora od legure aluminija je primjer alata projektiranog za tu ljestvicu, s kliznim mehanizmima i dimenzionalnom kontrolom za ispunjavanje zahtjeva sučelja električnog stroja.
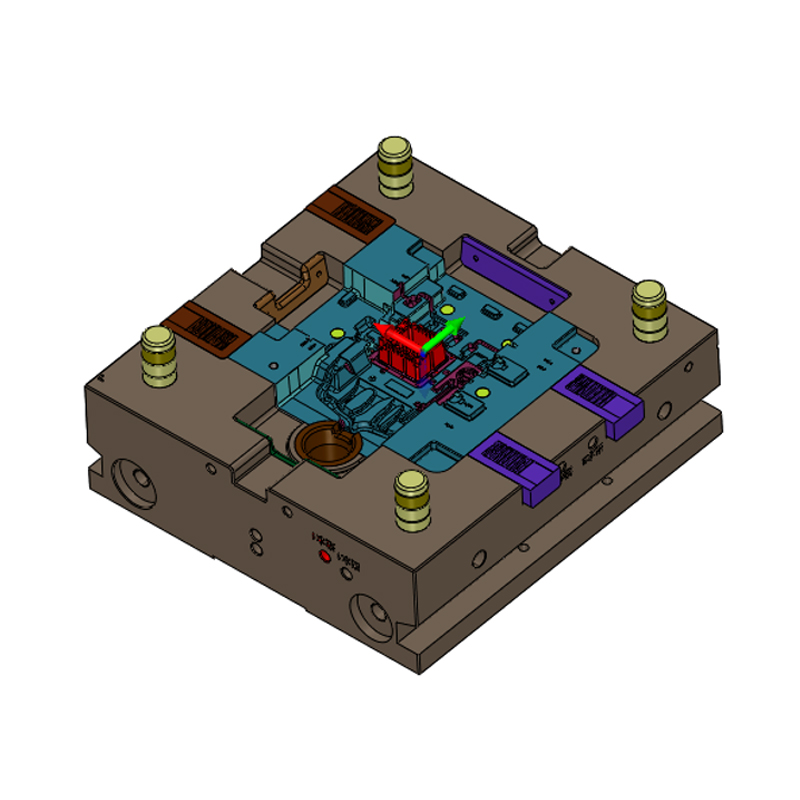
 Prilagođena tvornica kućišta motora od aluminijske legure 2200T za tlačno lijevanje, proizvođači - N Ningbo NKT Tooling Co., Ltd. je kineski proizvođač kućišta motora od aluminijske legure 2200T i prilagođena tvornica, detalji: 2200T ... Pogledajte proizvod →
Lekcija za kupca je jasna. Kad netko pita "gdje mogu pronaći kalupe za lijevanje aluminija", obično se pita za alat koji će ući u njihovu proizvodnu liniju i tamo ostati godinama. Ispravan izvor je proizvođač s referencama specifičnim za primjenu, a pravo vrijeme za razgovor je kada možete opisati funkciju svog dijela, a ne samo oblik vašeg dijela.
Tijekom godina pomaganja kupcima u procjeni dobavljača kalupa, vidio sam da većina problema s alatima nije uzrokovana greškama u obradi. Oni su uzrokovani odlukama donesenim davno prije nego što je izrezan prvi sloj čelika. Evo grešaka koje se ponavljaju.
Kalup je višegodišnja proizvodna imovina. Kalup niske cijene koji proizvodi mnogo otpada, spore cikluse i preuranjeni kvar matrice koštat će više od uštede. Uvijek usporedite ponude s detaljnom specifikacijom: razred čelika kalupa, broj šupljina, očekivani životni vijek kalupa, uključene probne usluge i raspored isporuke.
Kada proizvođač kalupa preporuči promjenu debljine stijenke ili pomicanje linije razdvajanja, neki kupci pretpostavljaju da dobavljač jednostavno pokušava uštedjeti na troškovima. Zapravo, DFM povratna informacija je alatničarev način da zaštiti vaš odljevak od grešaka koje bi se kasnije pokazale. Zatražite inženjersko opravdanje i odvagnite ga sa svojim timom.
Sam 3D model ne definira potpuni zahtjev za kalup. Blokovi tolerancije, GD i T reference, vrijednosti hrapavosti površine, granice plamena i dopuštene klase poroznosti trebaju biti dokumentirani u tehničkom sporazumu. Dobavljač može ispuniti vaša očekivanja samo ako su zapisana.
Hlađenje je najpodcijenjeniji dio kalupa za tlačni lijev. Dobar krug hlađenja skraćuje vrijeme ciklusa i kontrolira lokalno skupljanje; loša stvara vruće točke i izobličenje dijela. Pitajte dobavljača kako planiraju hlađenje za vaš odljev.
Gotovo svaki novi kalup zahtijeva najmanje dva probna ciklusa. Prvo ispitivanje provjerava prolaz, drugo fino podešava proces. Kupci koji zakažu samo jednu probu iznenađeni su kada projekt prekorači rok. Uključite probno vrijeme u svoj plan projekta od samog početka.
Trgovačka poduzeća ponekad se predstavljaju kao proizvođači. Ako vaš kalup ima problema tijekom odobrenja, želite razgovarati izravno s ljudima koji su obradili šupljinu i vodili probu. Provjerite adresu tvornice, registraciju i fizičku imovinu prije nego što se obvežete.
Dakle, gdje možete pronaći aluminijske kalupe za lijevanje? Odgovor je, u praktičnom smislu, sljedeći: identificirajte specijaliziranog proizvođača alata za tlačno lijevanje s vlastitim inženjeringom, radnom tvornicom, kvalitetnim procesima i relevantnim iskustvom u lijevanju aluminijskih dijelova. Pošaljite im svoje podatke o dijelovima i svoje proizvodne zahtjeve, a ne samo zahtjev za cijenom. Poslušajte njihovu DFM analizu. Posjetite njihovu radnju ili zatražite temeljito virtualno upoznavanje. Zatim usporedite sve tehničke ponude, a ne samo ukupnu cijenu.
Profesionalni graditelj kalupa raspitat će se o funkciji dijela, leguri, obujmu proizvodnje, raspoloživom kapacitetu stroja i zahtjevima kvalitete prije nego što se obveže na cijenu. Kada dobijete ta pitanja, znate da razgovarate s inženjerom, a ne s brokerom. To je upravo ona vrsta dobavljača koja će isporučiti kalup sposoban proizvesti tisuće i desetke tisuća dosljednih aluminijskih odljevaka.
Traženje traje. Zahtijeva nekoliko razgovora i malo strpljenja tijekom inženjerskog pregleda. Ali kalup koji odaberete danas će oblikovati vašu proizvodnu učinkovitost, kvalitetu dijelova i marže programa za sljedećih nekoliko godina. Ulaganje truda u traženje pravog proizvođača kalupa za lijevanje aluminija jedno je od ulaganja s najvećim povratom koje možete napraviti u programu lijevanja.
Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Kina
86-135-64796935
Autorska prava © Ningbo NKT Tooling Co., Ltd. Sva prava pridržana.

